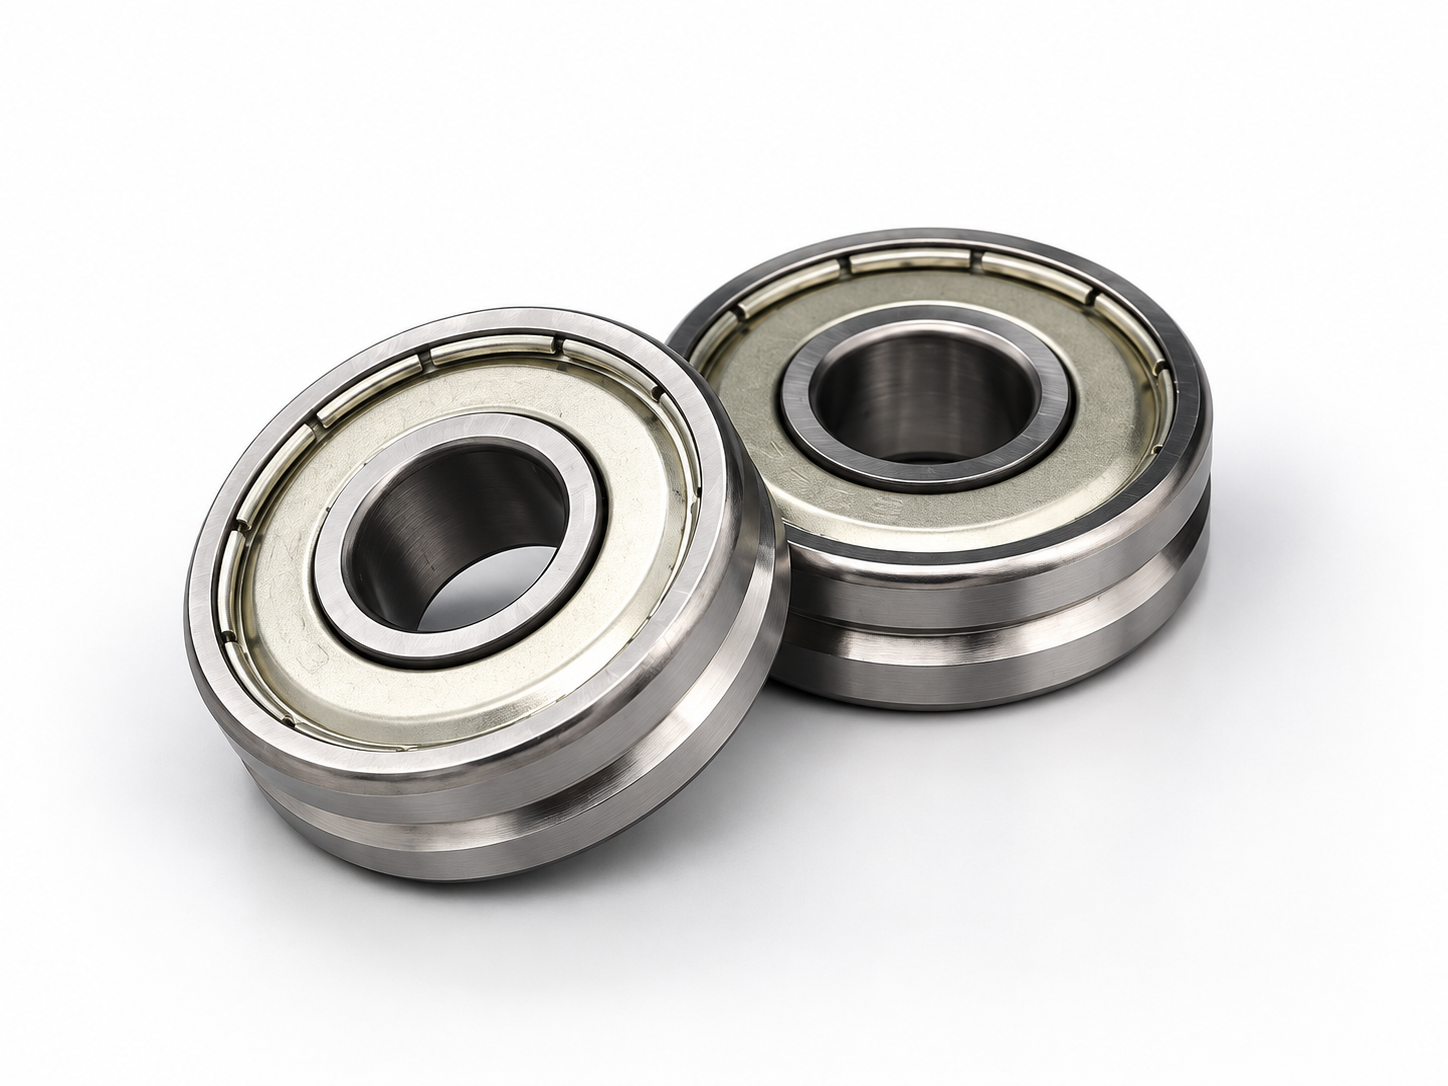
钢筋调直切断机上的调直轮属于易损件,直接决定调直质量、钢筋表面压痕和停机频率。宁波双华轴承生产钢筋调直轮,可按图纸或磨损旧件测绘生产。本文说明调直轮的作用、影响磨损的参数、内部轴承失效的原因,以及复制调直轮需要的资料。
反复弯曲,消除盘条弯曲度
调直的原理是在多个平面内对钢筋进行反复弯曲,弯曲量逐级减小,使超过屈服点的反向变形抵消盘卷带来的残余弯曲。调直轮施加这些弯曲,槽型和对中决定弯曲是否均匀。
调直轮在机器上的位置
牵引轮(送料轮)
带槽轮压紧钢筋,把钢筋从盘卷中拉出并送入调直机构。主要问题是抓持力和槽面磨损。
调直轮组
水平、垂直两个平面内交错布置的多个调直轮,对钢筋反复弯曲。槽型精度和对中决定直线度。
调直转子(转毂)
调直轮或调直块装在绕钢筋旋转的转毂上,旋转使弯曲分布到整个圆周。轴承转速高并承受离心载荷。
不同厂家的机型结构不同:有的只用固定排列的调直轮,有的用装调直轮或调直块的转毂,也有两者组合。比对图纸前,应先确认替换件用于哪个位置。
槽型与硬度
| 参数 | 需要确定的内容 | 选错的后果 |
|---|---|---|
| 槽型 | V 槽、U 槽或按机型的专用型面 | 钢筋跑偏,接触集中在一侧槽壁 |
| 槽宽 | 对应该轮承担的钢筋直径范围 | 太宽控制不住,太窄压伤横肋、加快磨损 |
| 钢筋表面 | 光圆钢筋还是带肋钢筋 | 横肋像锉刀一样磨槽,带肋钢筋的槽型需考虑肋的接触 |
| 工作直径 | 槽底直径,按机型确定 | 改变弯曲几何关系,影响调直效果 |
| 槽面硬度 | 淬硬并磨削,按图纸约定 | 槽面软则磨损快、型面走样 |
| 槽对内孔的跳动 | 按图纸要求控制 | 钢筋出现波浪弯、运转异响、槽面偏磨 |
| 心部韧性 | 表面硬度与抗冲击能力兼顾 | 过硬过脆的轮子在冲击下崩边或开裂 |
具体硬度值和热处理要求按图纸和材料约定。槽面并非越硬越好:调直轮还要承受钢筋端头进入时的冲击。
调直轮磨损快的原因
- 槽型或槽宽与所加工的钢筋直径不匹配。
- 带肋钢筋和氧化皮对槽面的磨粒磨损。
- 调直轮压下量过大或安装不对中,钢筋一直磨一侧槽壁。
- 内部轴承先损坏,轮子不转,钢筋在槽内滑动,把槽磨出平面。
- 槽跳动大或内孔磨损,接触点在槽内来回移动。
- 一套调直轮承担的钢筋直径范围超过设计范围。
调直轮轴承的污染问题
钢筋加工会产生氧化皮、锈屑和细小金属粉尘,这些颗粒堆积在轮毂周围,是内部轴承失效的最常见原因。轴承一旦发涩或卡死,槽面会在很短时间内被磨平。
| 工况 | 防护措施 | 保养要点 |
|---|---|---|
| 氧化皮、锈屑粉尘 | 选用接触式密封(2RS 类),不用防尘盖 | 定期清理轮毂积灰,不要用高压气直吹密封 |
| 转子高速运转 | 轴承和润滑脂适应转速和离心载荷 | 定期检查转子轴承的噪声和温升 |
| 露天或潮湿场地 | 密封兼顾防锈;设备遮盖存放 | 停机后复机前检查锈蚀 |
| 钢筋端头冲击 | 配合正确,销轴不得松旷 | 检查销轴和螺栓的磨损与松动 |
按磨损旧件复制调直轮
- 寄送磨损的调直轮,最好同时寄一件同位置未磨损或磨损较轻的轮子。
- 说明设备品牌、型号和调直轮所在位置(牵引轮、调直轮组或转子)。
- 说明加工的钢筋直径范围,以及光圆还是带肋。
- 我们测量内孔、宽度、外径和磨损最轻部位的槽型,并确认内部轴承型号。
- 生产前发图纸确认,包括槽型、硬度要求和轴承型式。
慈溪本厂生产钢筋调直轮
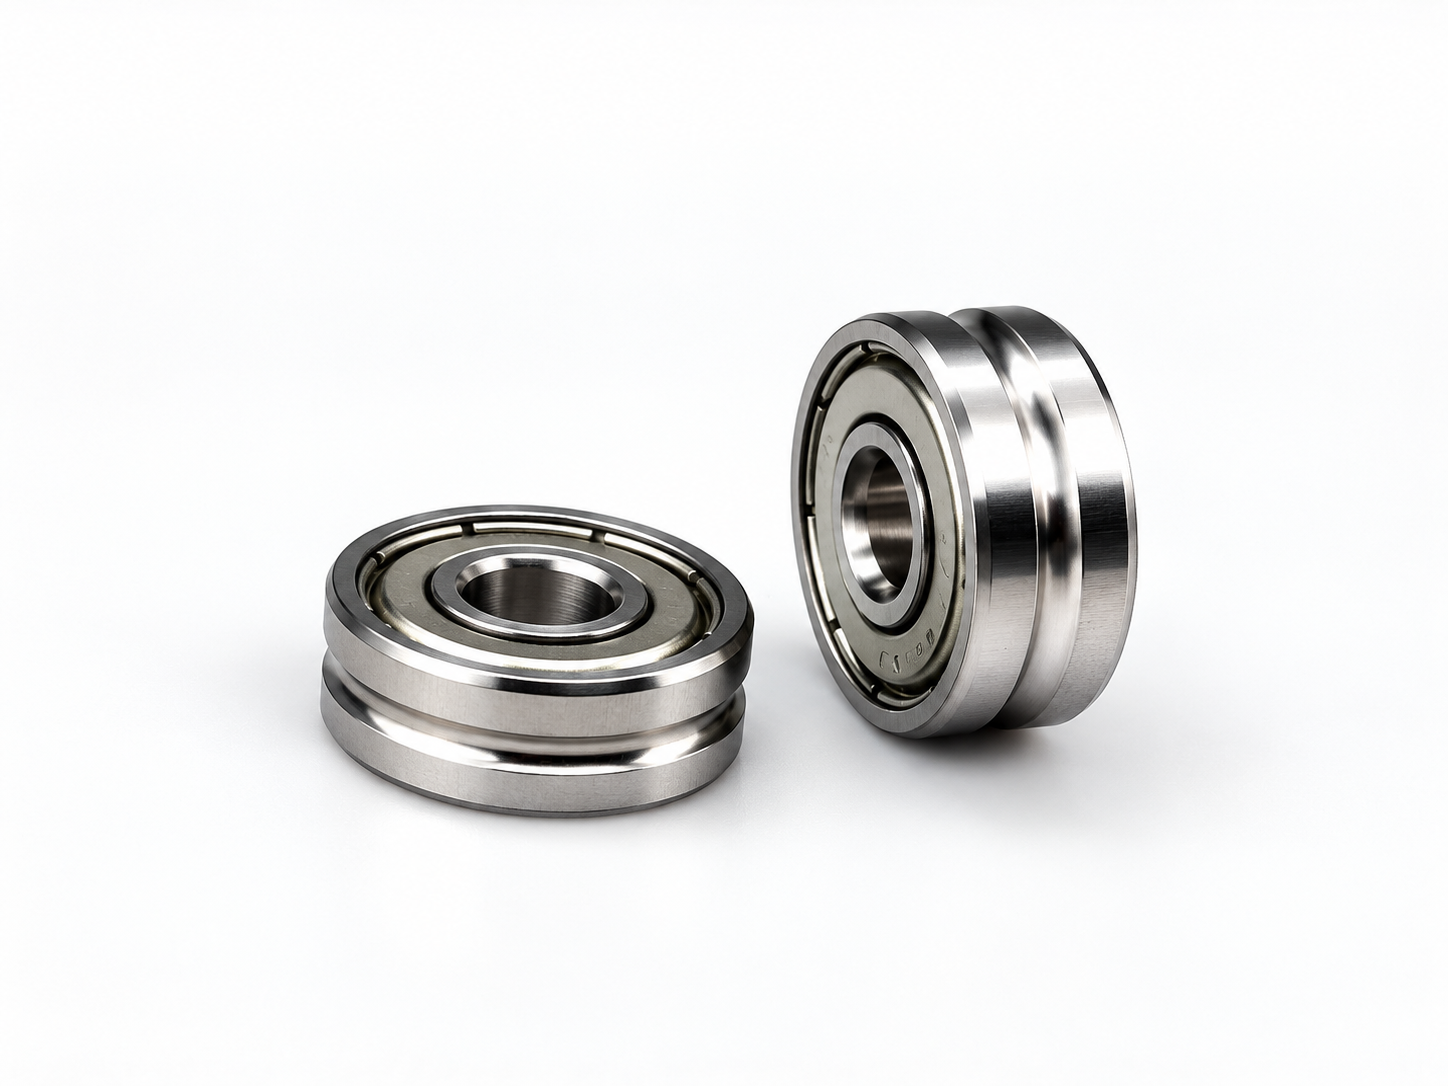
本厂生产钢筋调直机调直轮,以及钢丝、电线电缆生产线用 V 槽、U 槽导向轮和校直轮。槽型在本厂磨削加工,可按磨损旧件测绘复制。
车间实测证据
询价时请提供
- 设备品牌、型号和调直轮所在位置。
- 钢筋直径范围;光圆还是带肋。
- 图纸、照片或磨损旧件(最好附一件未磨损件)。
- 已测得的内孔、宽度和外径。
- 数量,以及希望解决的磨损或失效问题。
常见问题
钢筋调直机的调直轮起什么作用?
牵引轮把钢筋从盘卷中拉出,调直轮组或调直转子在多个平面内反复弯曲钢筋,消除盘卷带来的弯曲,然后定尺切断。
钢筋调直轮为什么磨损快?
常见原因是槽型与钢筋直径不匹配、横肋和氧化皮的磨粒磨损、压下量过大或不对中,以及内部轴承损坏导致轮子不转。
调直轮是不是越硬越好?
不是。槽面需要耐磨,但轮子还要承受钢筋端头的冲击,硬度按图纸和材料约定。
调直轮里的轴承为什么容易坏?
氧化皮、锈屑和金属粉尘进入轴承,用防尘盖或密封已磨损时更明显。轴承发涩或卡死后,槽面很快被磨平。
没有图纸,能按旧调直轮复制吗?
可以。寄样品过来,我们测绘并确认内部轴承,与你确认图纸后生产。
相关资料
发布于 2026-09-25。图片为本厂车间与代表性产品。最终尺寸、精度等级、检验限值和供货条件以具体型号、图纸与订单确认结果为准。