校直轮和导向轮直接接触线材,槽型既决定线材质量,也决定轮子寿命。宁波双华轴承生产 V 槽、U 槽导向轮和校直轮,包括钢筋调直机调直轮、电线电缆导轮,可按图纸或旧件测绘生产。
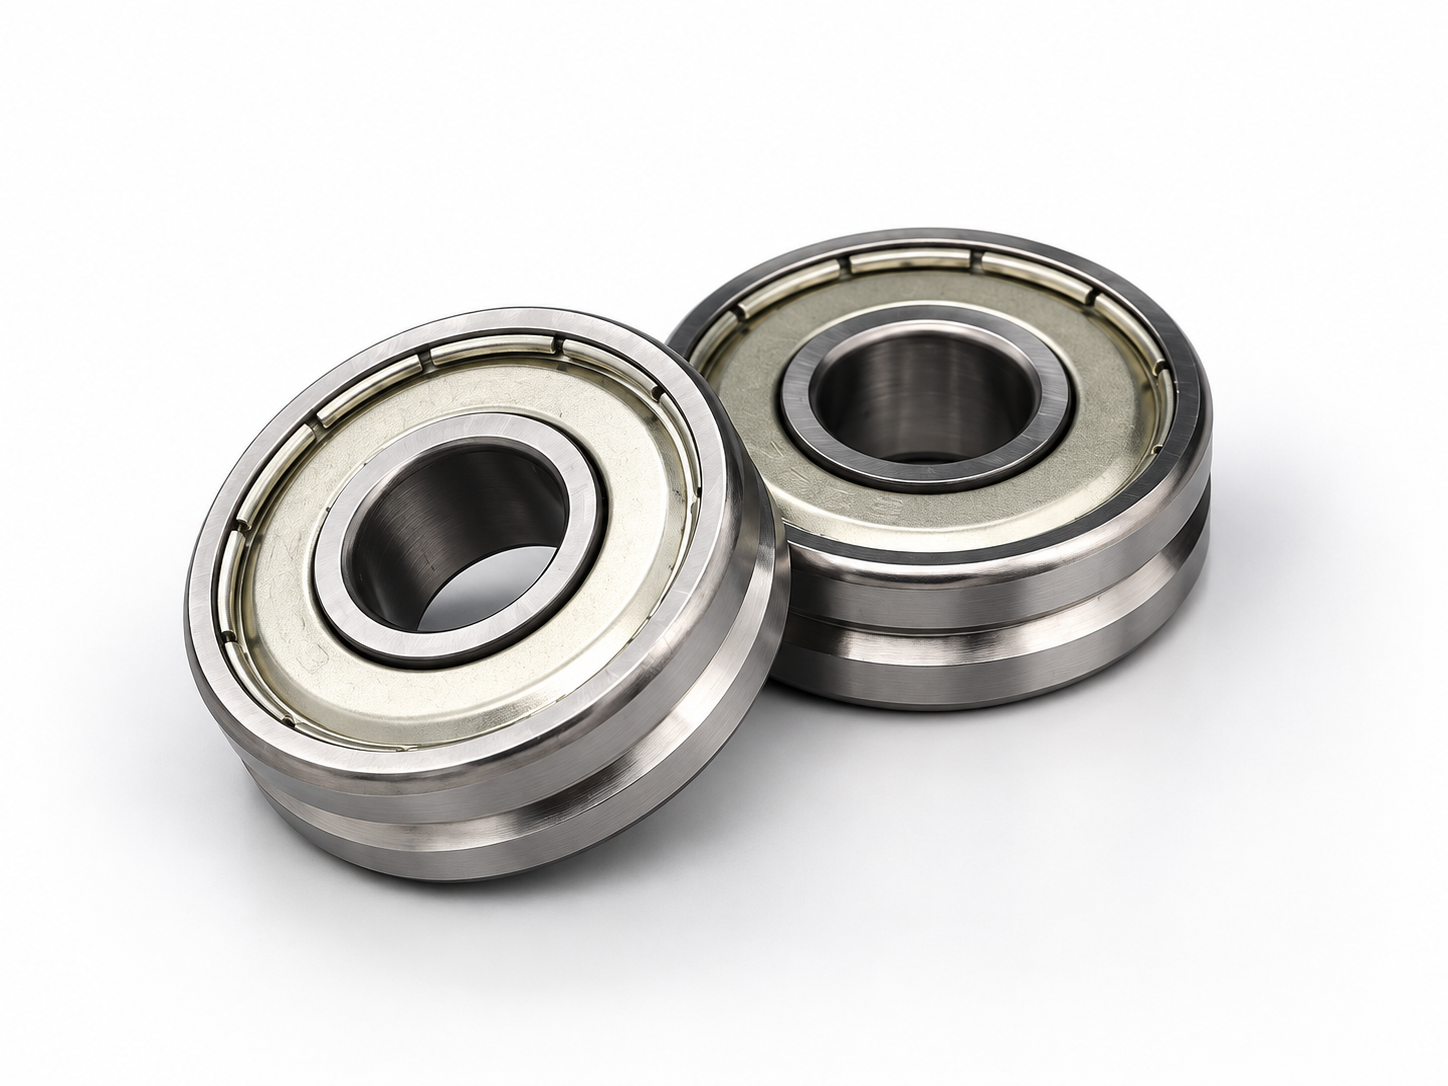
槽型是与线材接触的功能面
槽型、工作直径、边缘圆角和跳动决定线材的直线度与表面状态;内部轴承需在载荷下保证槽的同心运转。
槽型V 槽自动对中;U 槽对圆线材的支撑面更宽。
直径工作直径和槽宽跟着线径和材质走。
硬度槽面硬而光,耐磨又不伤线。
用在哪些行业
焊丝、钢丝
收线、切断前的校直;拉丝、绕线生产线上的导向。
钢帘线、子午线轮胎
钢帘线导轮,对精度和运转平稳要求高。
钢筋、电缆、光伏焊带
钢筋调直机调直轮、电线电缆和铜线导轮、光伏焊带导轮。
怎么选
| 参数 | 要定什么 | 为什么重要 |
|---|---|---|
| 槽型 | V 槽还是 U 槽,角度或圆弧半径 | 决定线材怎么对中、接触压力怎么分布 |
| 槽宽 | 对应线径范围 | 太宽线材跑偏,太窄压伤线材、磨槽 |
| 工作直径 | 槽底接触直径 | 影响线材弯曲程度和轮子转速 |
| 材料与硬度 | 淬硬轴承钢或按约定 | 耐磨,保证线材表面干净 |
| 跳动 | 槽相对内孔的跳动 | 跳动大会出现波浪线和偏磨 |
| 内部轴承与密封 | 轴承型式和密封 | 粉尘、氧化皮不能进轴承 |
导向轮磨损快的原因
- 槽型或槽宽和线径不匹配。
- 线材比槽面硬,或者带着磨料性的氧化皮。
- 轮子安装不对中,线材一直磨一侧槽壁。
- 里面的轴承先进杂质坏了,轮子不转,变成干磨。
- 槽跳动太大,接触位置来回跑。
V/U
来图来样生产
槽型直接在外圈上磨出来,在慈溪自己工厂完成;旧轮子可以测绘复制。告诉我们线径和材质,我们给出槽型建议。
车间实测证据
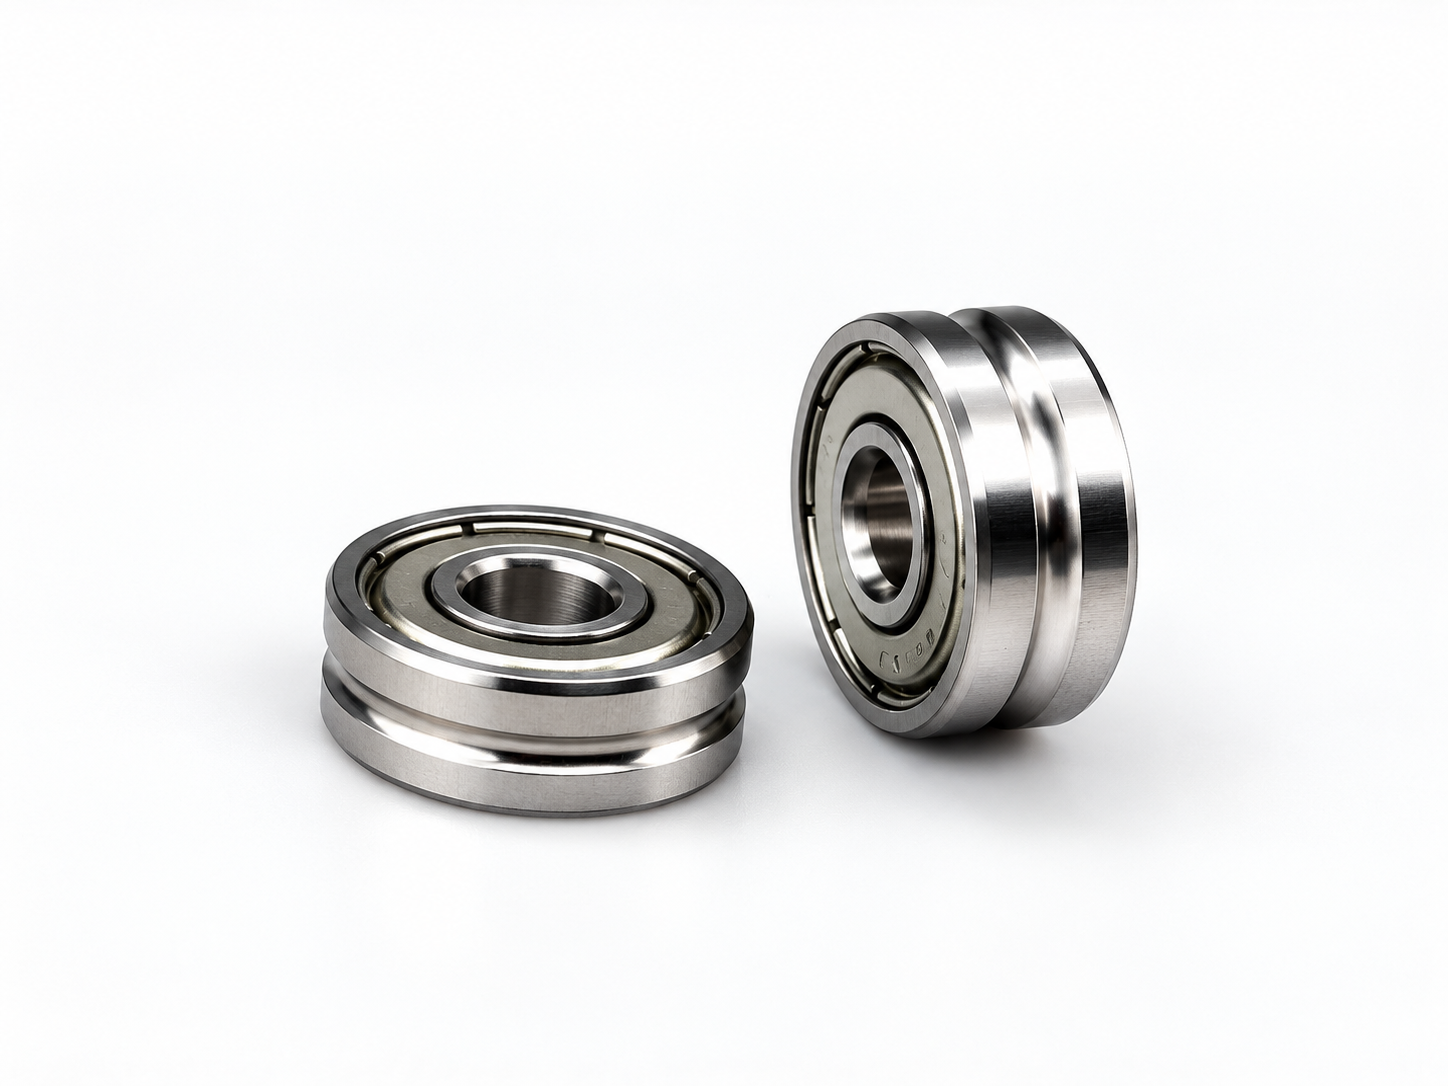
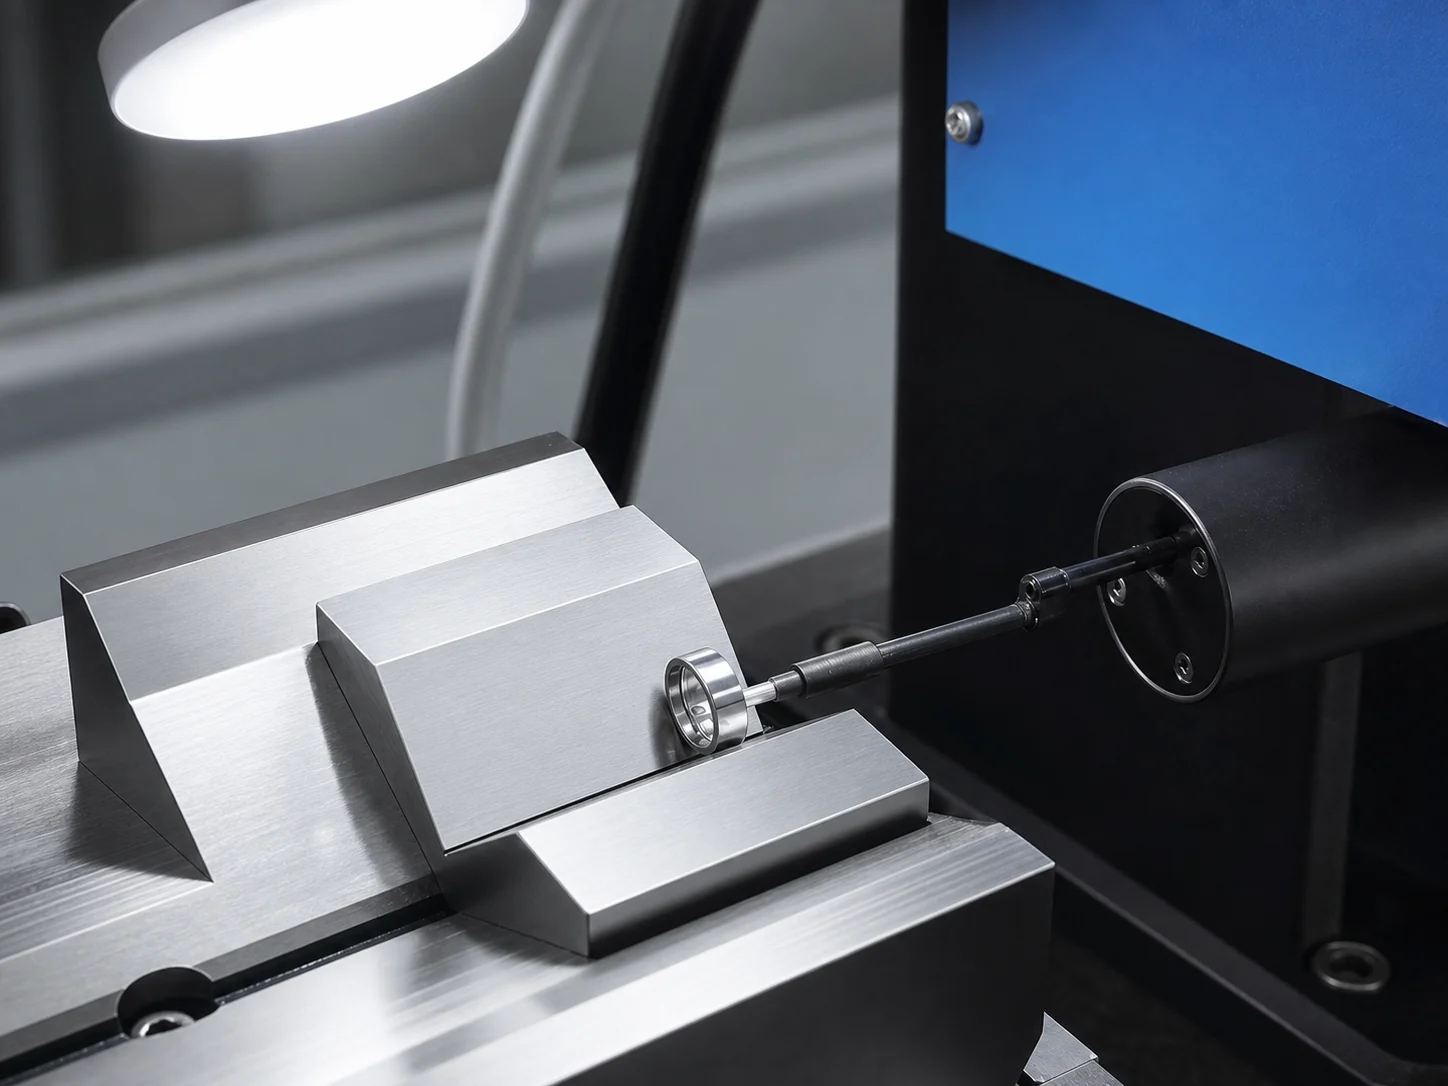
询价时请提供
- 线材:线径范围、材质和硬度。
- 工况:校直、导向、拉丝还是绕线。
- 现用轮子的图纸、照片或样品。
- 槽型、工作直径和内孔。
- 转速、数量,以及想解决的磨损问题。
常见问题
校直轮槽型怎么按钢丝直径选?
槽宽要对应线径范围,V 槽还是 U 槽看线材需要怎么对中。把线径和材质发给我们,我们给出槽型建议。
导向轮磨损太快怎么办?
常见原因是槽型和线材不匹配、线材太硬或带氧化皮、安装不对中、槽跳动大、内部轴承进杂质。
导轮把焊丝表面划伤是什么原因?
多半是槽面磨损粗糙、槽太窄,或者轴承坏了轮子不转在干磨。
你们做钢筋调直机的调直轮吗?
做。钢筋调直轮,以及焊丝、钢丝、钢帘线、电缆、光伏焊带生产线的导向轮都能生产。
没有图纸只有旧轮子能做吗?
能。寄样品过来,我们测绘型面和内孔,和你确认图纸后生产。
相关资料
发布于 2026-09-25。图片为本厂车间与代表性产品。最终尺寸、精度等级、检验限值和供货条件以具体型号、图纸与订单确认结果为准。