先说结论。 单独采购定制轴承内圈与外圈,首先要明确交货状态:车加工毛坯(软坯)、热处理硬坯还是磨超成品套圈。仅仅标注内径、外径、宽度(d × D × B)无法制造套圈;每份技术规范都必须写清各表面留磨量、基准端面(字头面)、热处理组织硬度、沟道曲率与粗糙度以及磨削烧伤验收口径。
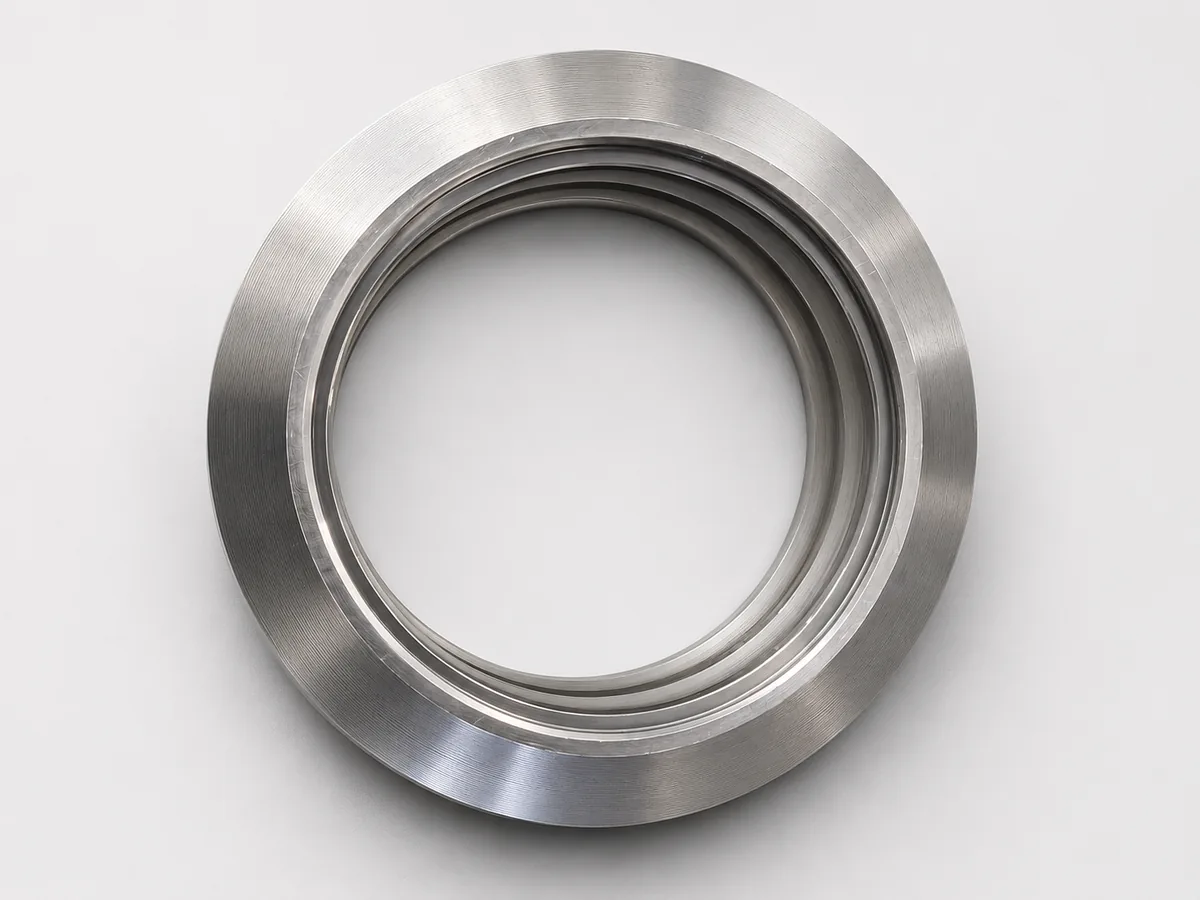
特种轴承组装厂、非标主机设备商以及维修再制造机构,往往选择单独采购套圈,再按自有游隙和装配要求配装轴承钢球或不锈钢钢球。但在跨厂协作中,如果把成品图直接当成车坯或硬坯采购图,漏标工序余量和定位基准,后续磨削极易出现黑皮废品、沟偏或磨削烧伤。
一条工艺链上的三种交货状态
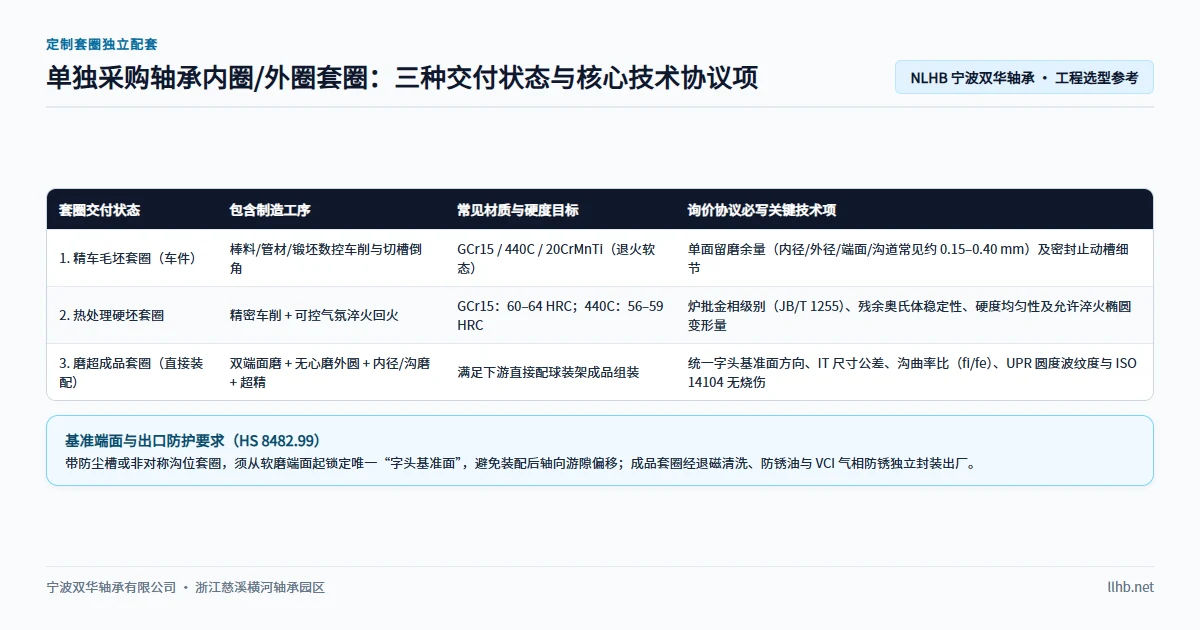
如 NLHB 轴承内圈与外圈专页所示,球轴承套圈的标准工序是:下料/锻造 → 车加工 → 热处理 → 端面/外径/内孔磨削 → 沟道磨削 → 沟道超精 → 清洗包装。三种采购状态本质上是在不同节点进行质量交接:
| 交货状态 | 供方已完成工序 | 买方后续工序 | 图纸与协议必须锁定 |
|---|---|---|---|
| 1. 车加工毛坯(软坯) | 下料/管料切断/锻造、数控车内孔/外径/端面/沟道/密封槽 | 淬回火热处理、粗磨精磨、超精、合套装配 | 材料牌号与材质单、各表面分项留磨量、车削基准面、沟槽倒角轮廓 |
| 2. 热处理硬坯 | 车削 + 淬火、冷处理(如有)、回火及硬度/金相检查 | 双端面磨、无心/内圆磨、沟道磨与超精 | 硬度范围、热处理标准(JB/T 1255 / ISO 683-17)、淬火后椭圆变形上限、剩余磨量 |
| 3. 磨超成品套圈 | 全序磨削、沟道超精、退磁、超声波清洗 | 直接选配钢球、装保持架、注脂压盖 | 成品 IT 公差、基准端面(字头面)、fi / fe 曲率比、UPR 圆度谐波、Ra、ISO 14104 无烧伤 |
状态一:车加工毛坯(软坯)怎么标图
车加工毛坯常用棒料、无缝钢管或锻坯加工,材料涵盖 GCr15 / 100Cr6 高碳铬轴承钢、9Cr18Mo / 440C 不锈钢以及需要高韧性芯部的 20CrMnTi 渗碳钢。
采购软坯最容易漏标两项关键尺寸:
- 分表面留磨量(常见约
0.15–0.40 mm)。 内孔、外径、两端面和沟道不能只写一句“留磨余量”。薄壁或大外径套圈在淬火时椭圆和翘曲变形更大,需要比厚壁小套圈留出更多余量。留量太小会导致热后磨不掉黑皮;留量太大则延长磨削时间并急剧升高磨削烧伤风险。 - 倒角与密封/止动越程槽几何。 密封槽(seal groove)、止动环槽(snap groove)和台阶结构通常在车削阶段直接成型或留精车轮廓,因为磨削砂轮无法进入锐角槽底。图纸须写清槽宽、槽径公差、圆角
R及毛刺倒钝要求。
状态二:热处理硬坯的核心管控指标
将车坯与热处理外包、由自有磨床线完成精加工时,采购“热处理硬坯”能省去热处理变形调试,但验收不能只看一条硬度值:
- 硬度与芯表一致性(
58–64 HRC)。 常规GCr15套圈通常在60–64 HRC区间,9Cr18Mo / 440C不锈钢通常在~58 HRC左右。厚壁零件还需明确表面与心部硬度差上限。 - 金相组织控制(
JB/T 1255/ISO 683-17/GB/T 34891)。 细小均匀的隐晶马氏体、均匀分布的碳化物颗粒与受控残余奥氏体含量,直接决定接触疲劳寿命和尺寸稳定性。残余奥氏体超标会导致套圈在装机后缓慢胀大。 - 淬火变形上限(椭圆度与翘曲)。 即使装炉工装规范,淬火仍会带来一定椭圆与锥度变形。协议必须同时锁定“最小剩余磨量”与“最大允许热后变形量”,防止高点余量过大撞坏砂轮或导致局部磨偏。
关于炉批号绑定追溯与磨削烧伤的详细排查办法,可参考热处理追溯与磨削烧伤酸洗检验指南。
状态三:磨超成品套圈的关键验收参数
采购可直接上装配线的成品套圈时,形位基准与沟道微观形貌直接决定合套后的游隙离散度与噪音表现:
| 检测项目组 | 核心规范指标 | 对装配良品率的影响 |
|---|---|---|
| 基准端面(字头面) | 双端面磨确立平行度后,明确指定哪一端作为后续加工与打字基准面 | 决定端面跳动、沟位对称度以及配对轴承齐平度能否稳定达标 |
| 配合面 IT 公差 | 内径 d、外径 D、宽度 B 按 ISO 492(对应国标 P0 / P6 / P5 / P4) |
控制轴与座孔装配过盈量,防止跑圈或压紧卡滞 |
| 沟道几何参数 | 沟道曲率比(fi / fe 常见约 0.515–0.53)、沟径、沟位置、径向跳动 |
直接影响接触椭圆面积、钢球分选配组游隙与轴向刚性 |
圆度谐波(UPR) |
分频段波纹度控制(如 2–15 UPR 低频椭圆棱圆与 15–500 UPR 高频振纹) |
即使直径合格,高频波纹度超差也会导致成品噪音 Z / V 组不达标 |
| 表面粗糙度与烧伤 | 超精后沟道粗糙度(常见 Ra ≤ 0.05–0.10 μm)及 ISO 14104 无磨削烧伤检验 |
消除磨削变质层,降低摩擦力矩并避免表层回火软化引发早期剥落 |
| 退磁与清洁度 | 残磁上限 + 多道次超声波清洗 | 残磁过高会吸附磨屑铁粉进润滑脂;超精油石泥清洗不净会划伤沟道 |
外观光亮并不代表没有磨削烧伤。磨削热造成的表层二次淬火白亮层或回火软化带肉眼无法识别,必须依靠 ISO 14104 酸洗检验或巴克豪森无损检测确认。
出口防锈包装与海关归类参考
无论是半成品还是成品套圈,长途海运暴露在高温高湿集装箱内都极易生锈:
- 防锈与包装规范: 退磁洗净烘干后涂覆防锈油(车坯与硬坯需兼顾买方磨削液清洗相容性,成品套圈需兼顾后续润滑脂相容性),配合气相防锈纸(VCI)或真空防锈袋密封打包。
- 海关税号参考(
HS 8482.99): 单独出口的轴承内圈、外圈(无论车坯、硬坯或成品磨超件)通常归入HS 8482.99(滚动轴承零件——套圈类),区别于钢球(8482.91)。具体目的国子目编码须由报关行按实际加工状态与材质确认,亦见轴承零部件总览与工艺品质保障页。
常见问题
只给出内径 d、外径 D 和宽度 B,能不能定制轴承套圈?
不能。外形尺寸完全一致的轴承,沟道直径、曲率半径(fi / fe)、挡边高度、密封槽和止动槽设计可以完全不同,必须提供完整零件图纸或实物样品测绘确认。
车加工轴承套圈毛坯通常要留多少磨削余量?
单边常见留磨量多在 0.15–0.40 mm 区间,具体需根据套圈壁厚、直径大小以及热处理淬火变形风险分别设定;内孔、外径、端面和沟道应分别标注,不可笼统写一个数值。
为什么成品套圈图纸必须标明基准端面(字头面)? 套圈加工先磨双端面建立平面度基准,后续磨内孔、磨外径、磨沟道以及成品跳动检测全部贴靠该基准端面定位。统一基准面才能保证供需双方检具测量数据一致。
沟道外观亮如镜面,是否就说明没有磨削烧伤?
不是。磨削进给过猛引起的热损伤发生在表层几微米至几十微米组织内部,表面抛亮后依然会掩盖回火软化或二次淬火裂纹,必须通过酸洗检查(ISO 14104)或无损探伤才能发现。
单独定制套圈常用哪些钢材?
标准全淬透首选 GCr15(100Cr6 / 52100);潮湿耐腐蚀场景多选 9Cr18Mo(440C)高碳铬不锈轴承钢;承受剧烈冲击载荷的大型或重载套圈可选用 20CrMnTi 渗碳钢。
独立出口轴承套圈的海关编码通常是什么?
内圈、外圈及保持架等独立轴承零部件国际通用归类通常在 HS 8482.99 项下,最终申报税号请以报关代理结合产品工艺状态的核定为准。
参考标准
- ISO 683-17 — 热处理钢、合金钢和易切削钢:滚珠和滚子轴承钢。
- JB/T 1255-2014 / GB/T 34891-2017 — 高碳铬轴承钢滚动轴承零件热处理技术条件。
- ISO 14104 — 磨削后表面回火酸洗检验(磨削烧伤检验标准)。
- ISO 492 — 滚动轴承:向心轴承公差与几何产品规范。
- NLHB 轴承零部件技术规范 — 轴承内圈与外圈供应页。
需要按图纸单独采购车加工软坯、热处理硬坯或磨超成品套圈?请携带图纸与目标交货状态前往立即询价,我们将在生产前与您核对留量与检测清单。