先说结论。 OEM 采购和 SQE 审厂时,最关注两类常规入厂尺寸检验拦不住的隐性失效:热处理混炉混批导致追溯断链,以及表面光亮却已产生微观热损伤的沟道磨削烧伤。现场必须靠单钢批/单炉批流转隔离、随炉金相检测(JB/T 1255 / GB/T 34891-2017)与 ISO 14104 酸洗检验来筑牢防线。
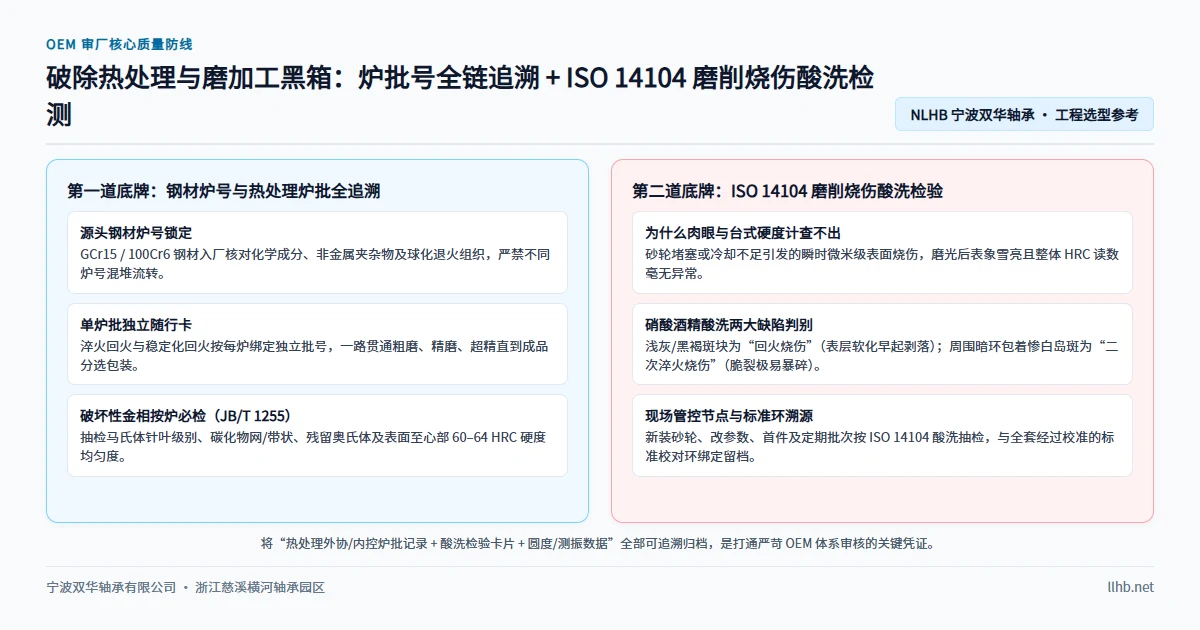
为什么常规目检与洛氏硬度测不出隐性烧伤
- 混炉会摧毁遏制边界: 两炉钢材毛坯一旦并筐热处理或混入无心磨,抽检发现单件异常就无法按批次隔离。
- 超精研会磨掉回火变色: 油石超精能把沟道抛得光亮,但几微米下的过回火或二次淬火层依然存在。
- 洛氏 HRC 压头穿透太深: 普通硬度计压入深度远超
5–30 µm浅表热影响区,且无法直接垂直压测弯曲沟道。
第一道防线:钢厂炉号到外协热处理的单批追溯
正如球轴承制造全流程所述,NLHB 在慈溪本厂完成车加工至成品磨超装配,套圈热处理由长期合作热处理厂完成。整条链路靠随行流转卡锁死单炉单批对应关系:
| 工序节点 | 隔离控制 | 必须留存记录 | 依据标准 |
|---|---|---|---|
| 原材料入库 | 按钢厂炉号分架锁批 | GCr15 / 100Cr6 材质单:化学成分、氧/夹杂物、球化退火 |
ISO 683-17 / GB/T 18254 |
| 软态车加工 | 同炉号周转筐流转 | 流转卡绑定型号、图号、钢材炉号、留磨余量 | 产品图纸 |
| 外协热处理 | 严禁拼炉;软硬料分区存放 | 炉号、日期、重量、淬火/等温/回火批次记录 | GB/T 34891-2017 / JB/T 1255 |
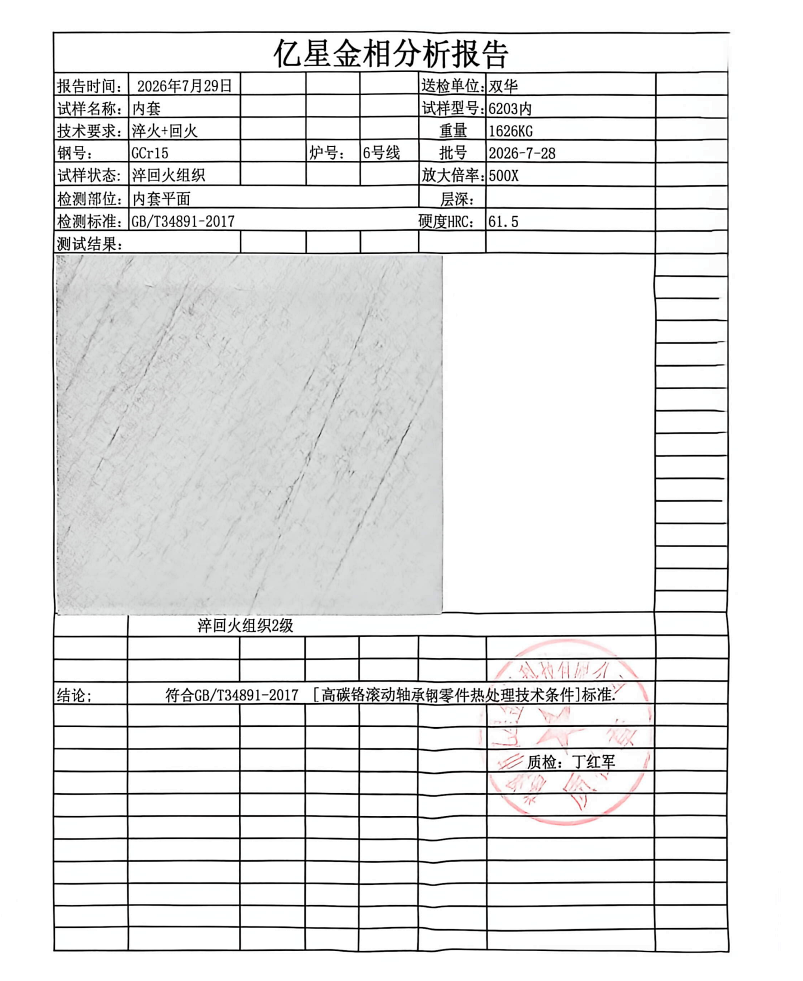
| 破坏性金相 | 当炉切片检验合格后放行 | 马氏体细度、碳化物网状/偏析、残余奥氏体、60–64 HRC |
JB/T 1255-2014 |
| 磨超与装配 | 流转卡贯穿端面、外圆、沟道 | 热处理炉批号绑定成品装配批与外箱标签 | 订单检验计划 |
切片金相重点核查马氏体针叶级别、碳化物网状偏析、脱碳层、60–64 HRC 均匀性以及 150–250 ℃ 区间尺寸稳定化回火效果。采购车件或热处理轴承内外圈时,同样须按炉批号绑定随批金相报告。
第二道防线:ISO 14104 磨削烧伤酸洗检验
沟道磨削弧区冷却不足或砂轮钝化时,表面温度会越过回火线甚至冲上奥氏体化温度并被冷基体急冷。ISO 14104 规定先除油清洗,再用稀硝酸乙醇/甲醇溶液(Nital)浸蚀,经水洗、稀盐酸除灰与中和后观察色差:
| 热损伤类型 | 组织变化 | ISO 14104 酸洗特征 |
装机风险 |
|---|---|---|---|
| 正常表面 | 完整回火马氏体 | 均匀哑光浅至中灰色 | 保持正常疲劳寿命 |
| 过回火烧伤 | 局部超温回火软化 | 深灰、棕褐或黑色斑块 | 硬度下降,诱发早期接触疲劳剥落 |
| 二次淬火烧伤 | 瞬间奥氏体化后自冷成未回火马氏体 | 亮白色斑块外包深黑过回火晕环 | 极脆且拉应力高,过盈压装易裂圈 |
现场防烧伤依赖四项控制:固定砂轮修整频率与线速度补偿、冷却液喷嘴直击磨削弧区并定期过滤测浓、首件/换轮/抽检按 ISO 14104 酸洗、发现异常立即停机追溯至上一合格点。
量具校准、标准圈台账与轮廓追溯
磨沟气动或电子量仪依赖标准圈校对零位,必须建立标准圈编号台账与 Gage R&R 验证,并把经校准的圆度仪波形(UPR)与NLHB 工艺与质检流程留样记录关联到热处理批号,配合向轴承供应商索要哪些检测报告及采购来料检验清单形成验收闭环。
常见问题
为什么沟道看着很亮,还是可能有磨削烧伤?
超精研油石会磨去表层氧化色,但不会消除底下数微米到数十微米的软化或脆硬组织。只有按 ISO 14104 酸洗显像才能暴露隐性烧伤。
普通洛氏硬度计(HRC)为什么测不出磨削烧伤? HRC 压入深度大于浅表热影响区,且通常测在平端面而非沟道接触区,因此测不出微米级烧伤层。
外协热处理在 OEM 审厂中能被认可吗? 可以。只要做到软硬料物理分区、单钢批单炉批装炉、不断链流转卡以及随批真实炉号硬度和金相报告,即可满足追溯要求。
过回火烧伤和二次淬火烧伤哪一种更危险? 二次淬火烧伤风险更直接。过回火烧伤呈深黑斑块,导致早期剥落;二次淬火烧伤呈亮白斑块配黑晕环,脆硬且受拉应力,压装过盈轴颈极易裂圈。
通常引用哪些标准来验收轴承热处理与磨削烧伤?
钢材常用 ISO 683-17 或 GB/T 18254;淬回火金相与硬度常用 JB/T 1255 或 GB/T 34891-2017;磨削烧伤酸洗检验常用 ISO 14104。
NLHB 能随批提供哪些检验与热处理证明? 可按协议提供本厂实测尺寸、游隙、圆度、沟道轮廓、粗糙度和 S910 振动记录,以及合作热处理厂对应炉批号的硬度与金相报告。
资料来源和数据边界
本文标准用于说明通用冶金与化学检验方法;具体抽检频次、金相评级及允许缺陷限值以图纸与质量协议为准。
- ISO 14104, Gears — Surface temper etch inspection after grinding, chemical method.
- ISO 683-17 / GB/T 18254 高碳铬轴承钢。
- GB/T 34891-2017 / JB/T 1255-2014 滚动轴承高碳铬轴承钢零件热处理技术条件。
- ISO 492 / GB/T 307.1 滚动轴承公差。
相关文章
需要核对图纸热处理标准、金相报告范围或审厂文件,请将型号与协议发给我们:立即询价。