一套球轴承由内圈、外圈、钢球、保持架,加上密封件或防尘盖和润滑脂组成,要经过较长的加工和检验流程才能成品。成品的精度和噪音水平,主要在热处理、磨削、超精、清洗和装配这几道工序形成。本文以微型轴承和深沟球轴承为例,按工序说明每一步控制的是什么。
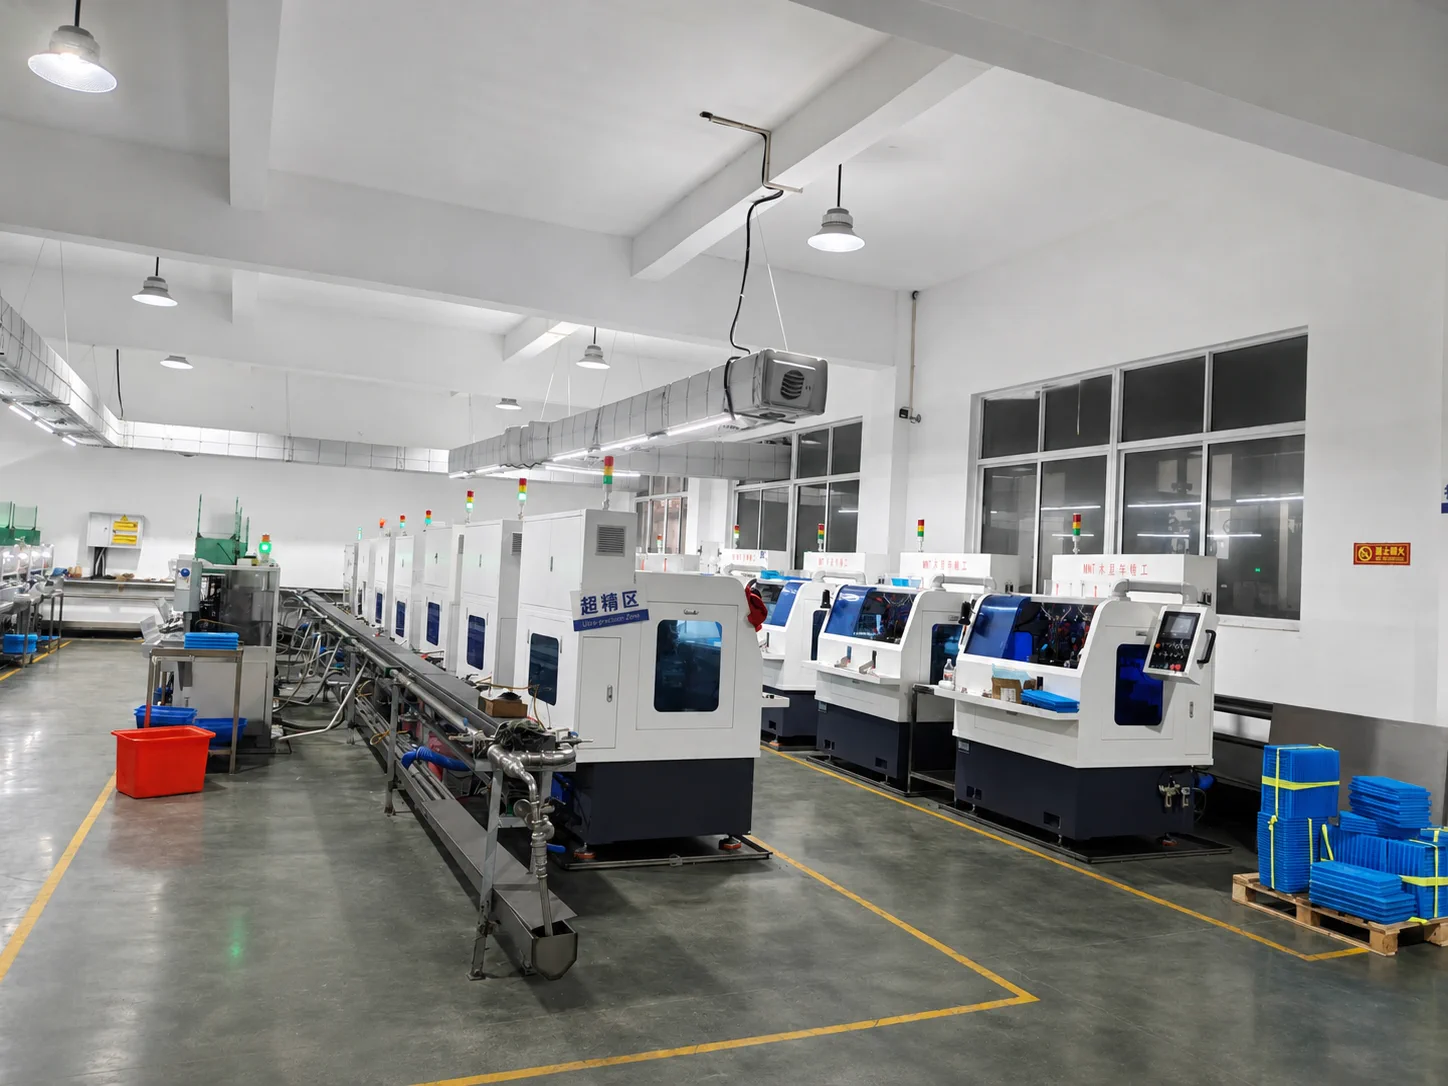
尺寸在前段定,运转质量在后段定
车加工给出形状,热处理给出硬度,磨削把尺寸做到位;沟道磨削、超精、清洁度和装配决定轴承转起来是否平稳、安静,以及能用多久。
十道主要工序
| 工序 | 内容 | 主要影响 |
|---|---|---|
| 1. 套圈毛坯 | 按套圈规格准备轴承钢或不锈钢的棒料、管料或锻件毛坯 | 材料质量、加工余量 |
| 2. 车加工(软车) | 淬火前把内外圈车到接近成品形状:端面、内孔、外径、沟道、密封槽、倒角 | 形状、磨削余量、密封槽尺寸 |
| 3. 热处理 | 淬火加回火,使套圈获得硬度。本厂由长期合作的热处理厂外协完成 | 硬度、组织、尺寸稳定性、疲劳寿命 |
| 4. 端面磨削 | 磨两端面,保证平面度和平行度,作为后续工序基准 | 宽度、端面跳动、沟道磨削基准 |
| 5. 外径、内径磨削 | 磨外圈外径和内圈内孔,达到精度等级要求 | 与轴、座孔的配合,径向跳动 |
| 6. 沟道磨削 | 磨内外圈沟道,控制沟径、沟曲率半径和沟位置 | 圆度、沟道轮廓、接触角、游隙、噪音 |
| 7. 超精 | 油石超精研沟道,去除磨削纹路,改善表面质量 | 粗糙度、噪音、摩擦、寿命 |
| 8. 清洗 | 清除磨屑、磨料和灰尘 | 噪音、污染导致的早期失效 |
| 9. 装配 | 内外圈与钢球合套控制游隙,装保持架,注润滑脂,压防尘盖或密封圈 | 游隙组别、噪音、润滑、密封 |
| 10. 检测、防锈、包装 | 游隙与振动检测、外观检验、防锈处理、包装 | 交付质量、运输储存防护 |
车加工:先定形状
套圈在钢材未淬火时进行车加工,确定基本形状,并在后续需要磨削的表面留出均匀的磨削余量。密封槽、倒角及不磨削的表面在这一步完成,其精度取决于车加工。车加工在慈溪本厂完成。
热处理:决定硬度与组织
热处理使套圈获得硬度和耐磨性,决定硬度、显微组织和尺寸稳定性,对滚动接触疲劳寿命有直接影响。宁波双华轴承的热处理由长期合作的热处理厂外协完成,淬火后的套圈再进入磨削工序;金相报告可按订单约定提供。报告怎么要,见 轴承检测报告怎么要。
磨削:精度在这里形成
淬火后按顺序磨削。先磨端面,作为后续工序的基准;再磨外径、内孔,确定配合尺寸和径向跳动;最后磨沟道。沟道的圆度、曲率半径和位置决定钢球滚动是否均匀、接触角大小,并与钢球尺寸一起决定游隙。沟道磨削在慈溪本厂完成,套圈圆度和沟道轮廓用本厂仪器检测。
超精:噪音在这里降下来
超精去除沟道上的磨削纹路,改善表面质量和短波形状误差,对振动加速度(Z 组)和摩擦影响明显。沟道磨得合格、超精做得不到位,通常表现为高频振动偏大。超精在本厂完成,表面粗糙度用本厂仪器检测。
清洗与装配:把低噪音保持到成品
- 清洗:清除磨料和磨屑。残留颗粒会造成 V 组振动检测能发现的不规则异响,使用中还可能压伤沟道。
- 合套:内外圈与钢球配组,达到订单要求的游隙组别(如 CN、C3)。
- 钢球与保持架:钢球等级与一致性影响噪音;保持架按客户要求选用铁保持架或尼龙保持架。
- 润滑脂与密封:润滑脂型号和填充量按订单约定;最后压装 ZZ 铁盖或 2RS 接触式密封圈。
终检、防锈与包装
成品检测径向游隙,按订单约定的 Z 组、V 组等级进行振动检测,再做外观检验,然后防锈处理并按订单要求包装。客户收货时如何复核,见 轴承来料检验清单。
哪些工序决定精度、噪音和寿命
| 性能 | 主要取决于 | 验证方式 |
|---|---|---|
| 精度(尺寸、跳动) | 端面、外径、内径和沟道磨削 | 尺寸检测报告、跳动检测 |
| 套圈形状 | 沟道磨削、热处理变形 | 圆度与沟道轮廓检测 |
| 噪音 | 沟道形状、超精、清洗、钢球质量、装配、润滑脂 | Z/V 振动检测 |
| 游隙 | 沟道磨削及装配合套 | 径向游隙检测 |
| 使用寿命 | 材料、热处理、沟道几何与表面、润滑、密封、安装 | 硬度与金相报告;按 ISO 281 计算额定寿命 |
| 耐蚀性 | 材料(轴承钢或不锈钢)、防锈处理、密封 | 按约定条件的盐雾试验 |
车加工到包装在本厂,热处理长期外协
宁波双华轴承 2002 年在慈溪建厂,车加工、沟道磨削、超精和装配在本厂完成,热处理由长期合作的热处理厂外协。圆度、沟道轮廓、粗糙度、游隙和振动在包装前用本厂设备检测。宁波双华轴承生产的微型轴承、深沟球轴承精度最高 P4,双列角接触轴承和滚轮轴承精度最高 P6。
车间实测证据
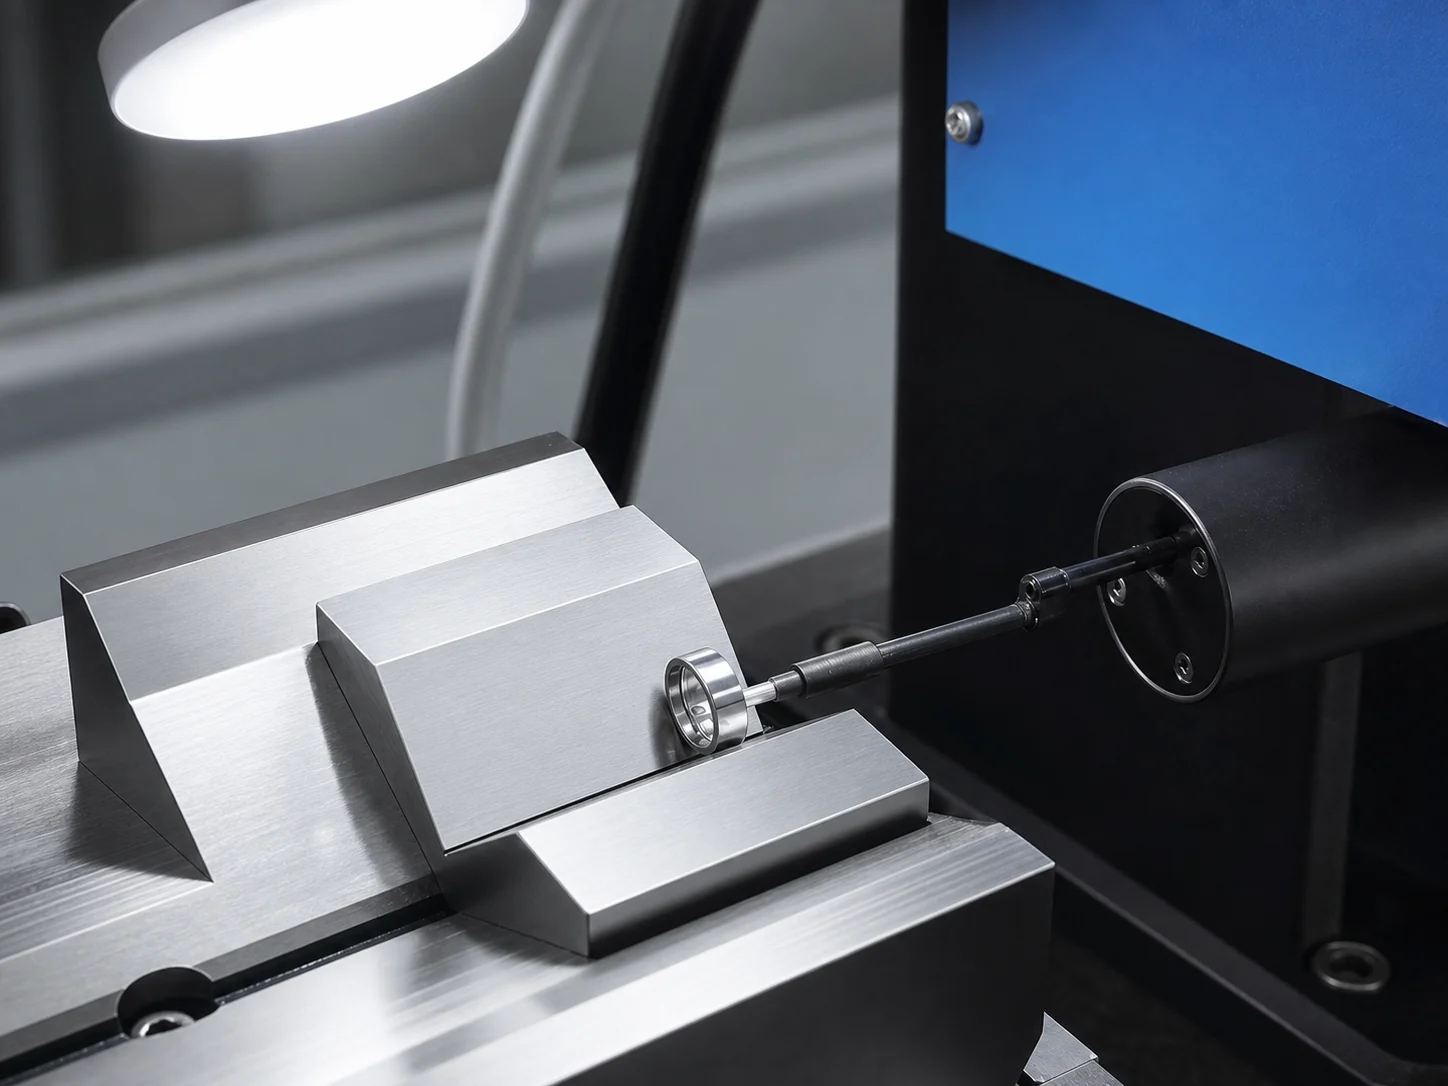
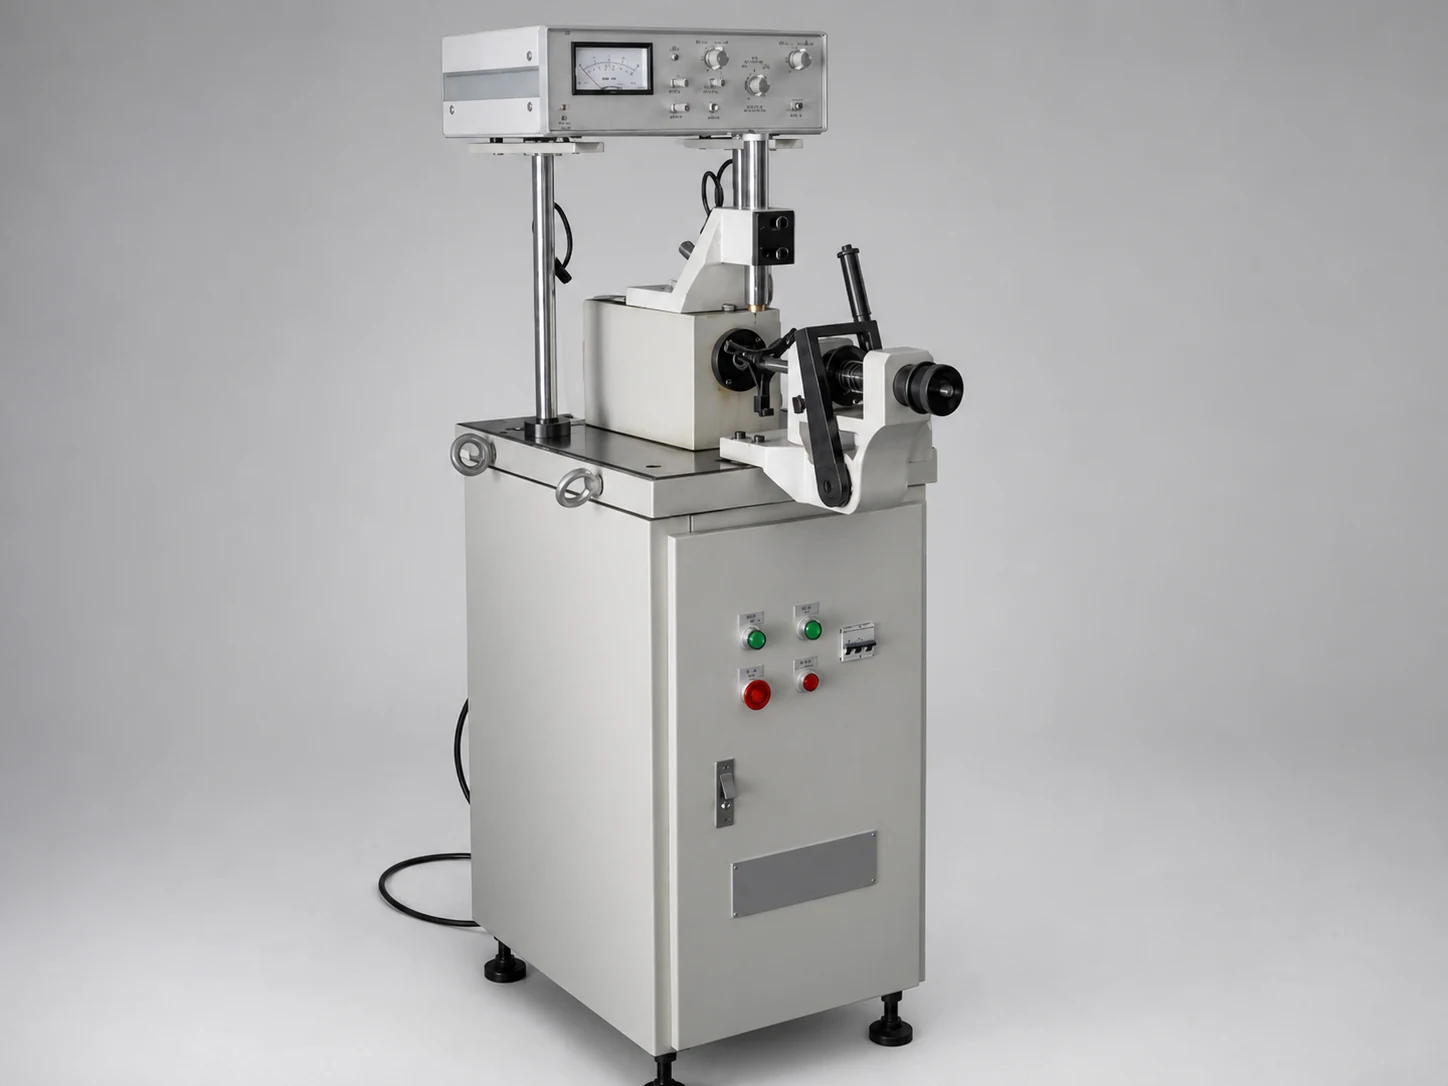
询价时请提供
- 轴承型号或图纸、数量。
- 精度等级、游隙组别、振动等级。
- 套圈与钢球材料、保持架型式、密封型式。
- 润滑脂型号与填充量(如有要求)。
- 所需检测报告与包装要求。
常见问题
球轴承的主要生产工序有哪些?
套圈毛坯经车加工、热处理,磨端面、外径、内孔和沟道,再超精、清洗,与钢球、保持架、润滑脂、密封件装配,然后检测游隙和振动,防锈后包装。
哪道工序对轴承噪音影响最大?
沟道磨削和超精,其次是清洗和装配。它们决定沟道形状、表面质量和清洁度,这些正是振动检测所反映的内容。
宁波双华轴承自己做热处理吗?
不做。热处理由长期合作的热处理厂外协完成;车加工、沟道磨削、超精和装配在慈溪本厂完成,金相报告可按约定提供。
为什么套圈要在热处理前车加工?
未淬火的钢材易于切削。车加工完成形状并留出磨削余量,淬火后再通过磨削把工作表面做到最终尺寸和精度。
生产中轴承游隙是怎么控制的?
游隙由沟道直径和钢球尺寸决定。装配时内外圈与钢球配组,达到订单要求的游隙组别,再经径向游隙检测确认。
相关资料
发布于 2026-09-25。图片为本厂车间与代表性产品。最终尺寸、精度等级、检验限值和供货条件以具体型号、图纸与订单确认结果为准。