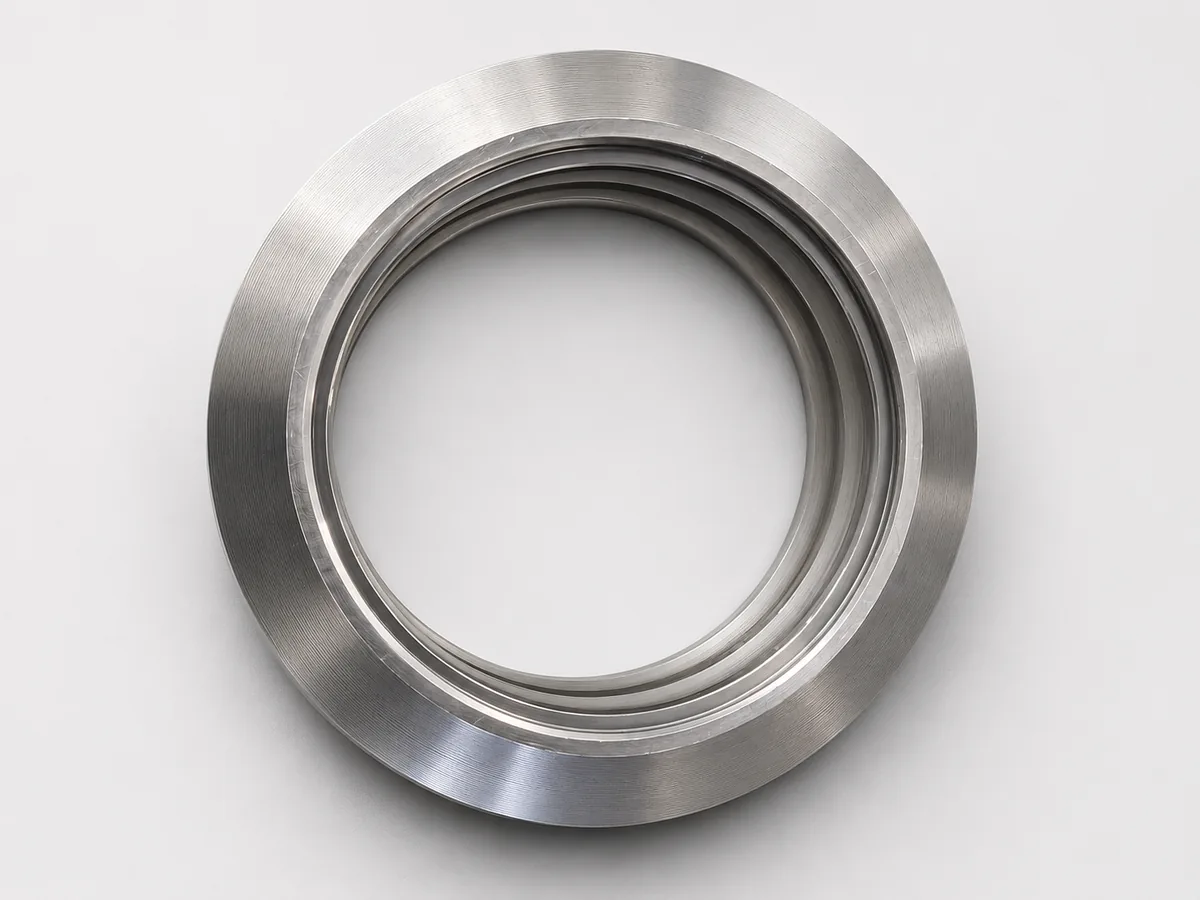
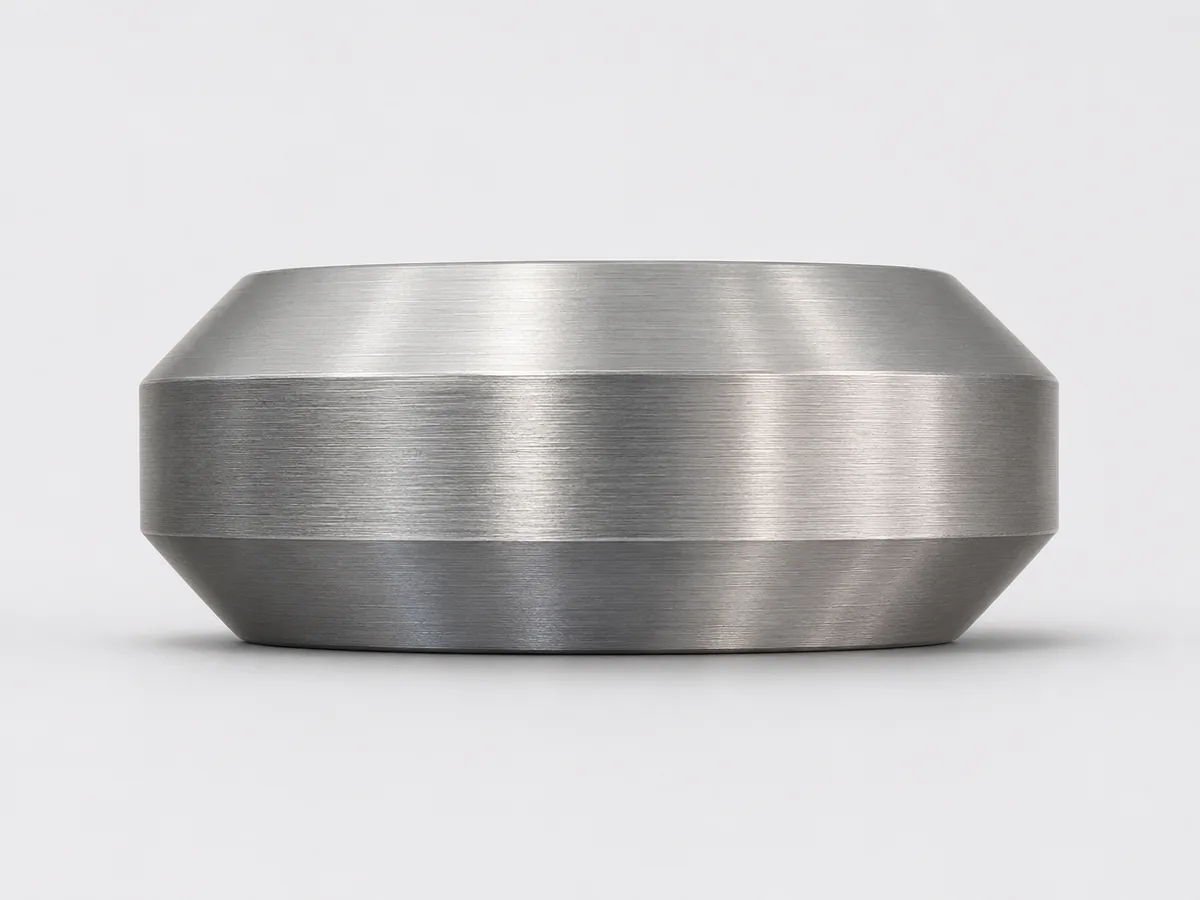
轴承套圈就是轴承的内圈和外圈,英文叫 bearing rings 或 bearing races。内圈的外表面、外圈的内表面各有一条沟道,钢球就在两条沟道之间滚动。
NLHB 自己生产轴承,套圈从车加工到沟道超精都在本厂完成。我们可以按图纸供应三种状态的套圈:只车完的车件、淬火回火后的热处理件,以及磨削、超精完成的成品套圈。
一个球轴承套圈从棒料或管料到成品,大致经过下面几道工序。不同的交货状态,就是在这条流程的不同位置交货。
| 交货状态 | 已完成的工序 | 下一步由谁做 | 采购时必须写清 |
|---|---|---|---|
| 车加工件 | 下料、车削 | 买方热处理、磨加工 | 各表面磨削余量、车削基准、材料证明 |
| 热处理件 | 车削、淬火回火 | 买方磨加工 | 硬度要求、热处理标准、允许变形量、余量 |
| 磨加工成品 | 磨削,可含沟道超精 | 买方直接装配 | 最终尺寸公差、沟道圆度、表面粗糙度、清洁度 |
车件和热处理件最容易出问题的地方是余量:余量太小磨不出来,余量太大磨削时间长、容易磨削烧伤。图纸上必须写每个面的留量。
| 表面 | 内圈 | 外圈 | 决定什么 |
|---|---|---|---|
| 配合面 | 内孔,与轴配合 | 外径,与座孔配合 | 装配松紧、跑圈 |
| 沟道 | 外沟道 | 内沟道 | 游隙、噪音、寿命 |
| 端面 | 两端面 | 两端面 | 磨削基准、轴向定位 |
| 挡边、密封槽 | 视结构 | 视结构 | 密封件能否装到位 |
外观亮不等于质量好。磨削烧伤可以发生在外观正常的零件上,它会改变表层组织和硬度,需要专门的检测方法才能发现。
GCr15 是国内套圈最常用的材料。有耐腐蚀要求时,可改用高碳铬不锈轴承钢(440C 类),国家标准是 GB/T 3086《高碳铬不锈轴承钢》,具体牌号以材质证明为准。
成品套圈的常见验收项目:
需要哪些检验记录、抽多少件,在订单技术要求里写明。
不是。套圈是带沟道的内圈和外圈,钢球在上面滚动。卡环(挡圈)是装在轴或孔上限位轴承的弹性零件,不属于轴承本体。
不能完全确定。外形尺寸相同的轴承,沟道曲率、挡边和密封槽可能不同,要按图纸或实物测绘确认。
差在热处理、磨削和超精这几道工序,以及成品要达到的精度。精度要求越高、批量越小,成品套圈的单价差距越大。
外观不一定能看出来。常用酸洗检查或专用无损检测,具体方法按材料和订单要求约定。