沟道超精是轴承套圈沟道磨削之后的最后一道精加工。超精机让油石以较低压力压在旋转的沟道上,同时沿沟道快速摆动,去掉磨削留下的螺旋纹和变质层,把沟道表面磨成均匀的交叉网纹。
超精直接影响轴承的噪音、振动和寿命。同一批磨好的套圈,超精做得好不好,装出来的轴承噪音组别可以差一档。
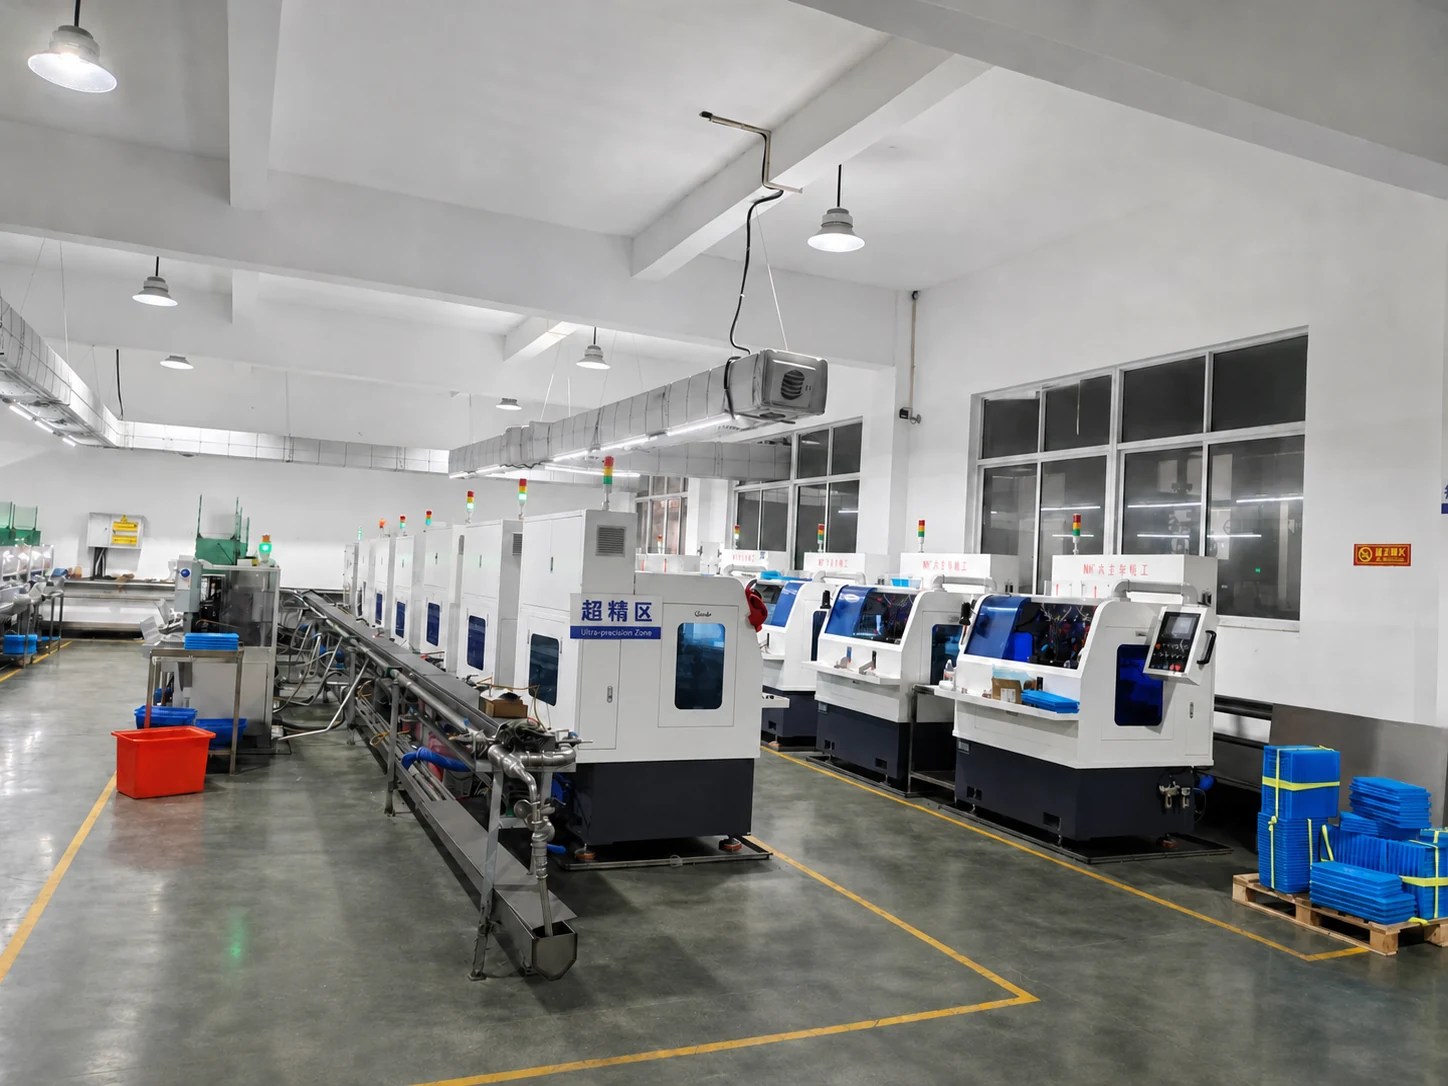
NLHB 自己有沟道超精车间,每天都在用超精油石。我们供应的油石,是在自己的机台上试过、用过的规格。
| 项目 | 磨削后 | 超精后 |
|---|---|---|
| 表面纹路 | 单方向螺旋磨削纹 | 交叉网纹,利于存油 |
| 表面粗糙度 | 较粗 | 明显降低 |
| 波纹度 | 有磨削振纹 | 改善 |
| 表层 | 可能有磨削变质层 | 大部分被去除 |
| 尺寸 | 定尺寸 | 去除量只有几微米,基本不改尺寸 |
超精的去除量很小,改不了大的形状误差。沟道圆度和沟位要在磨削工序做好,超精只负责表面。
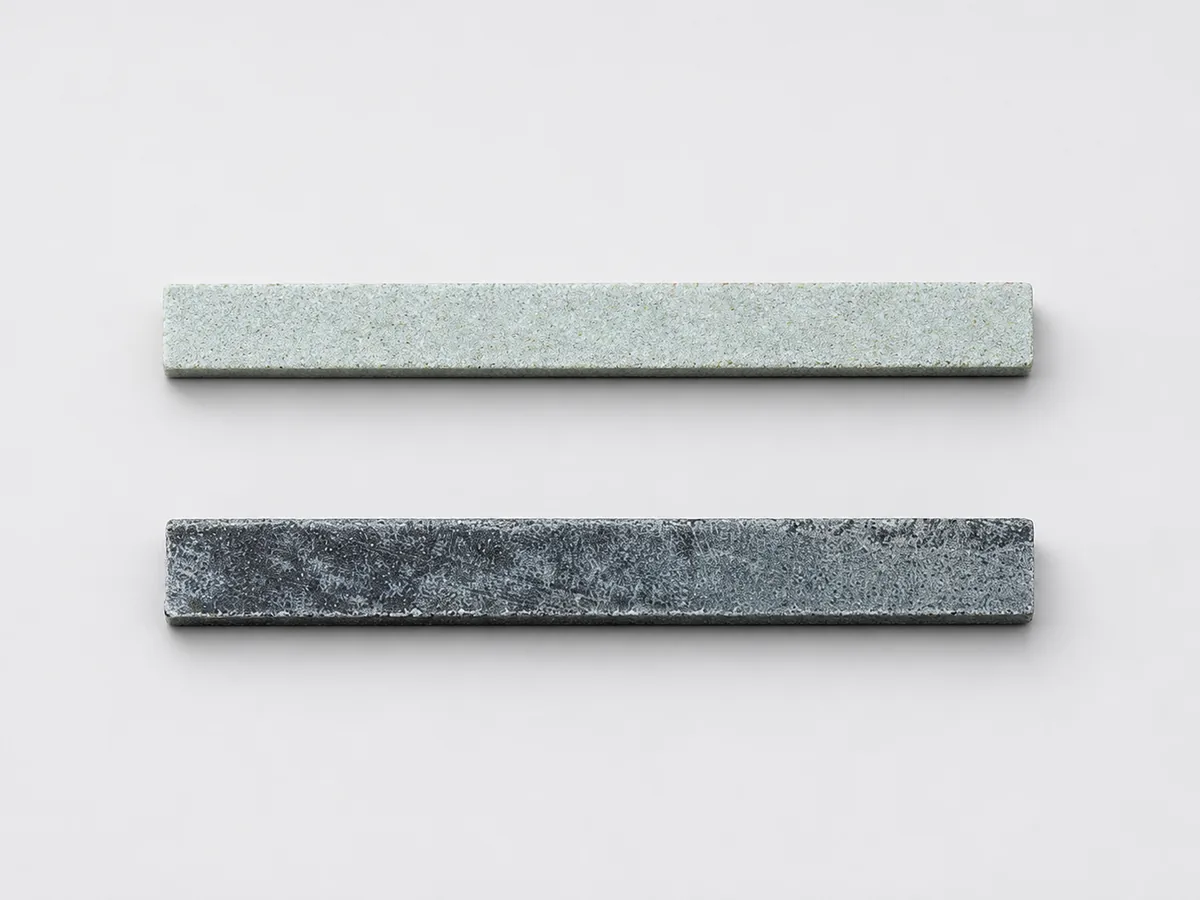
超精油石常用三类磨料:
| 磨料 | 代号 | 特点 | 常见用途 |
|---|---|---|---|
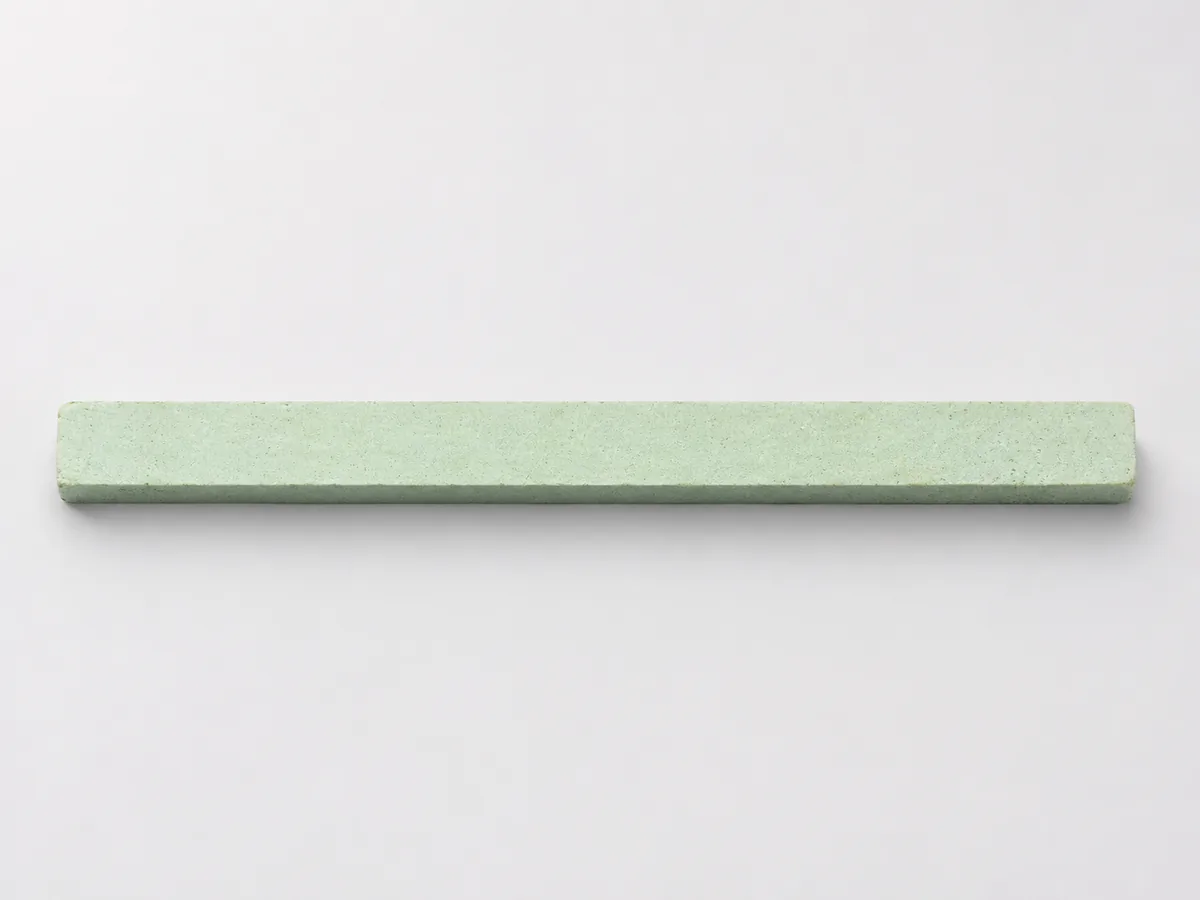
| 立方碳化硅 | SC | 磨粒锋利、自锐性好,比普通油石不容易粘铁 | 轴承钢沟道超精 |
| 白刚玉 | WA | 韧性好、价格低 | 粗超或较软工件 |
| 绿碳化硅 | GC | 硬而脆、锋利 | 精超、硬质材料 |
| 立方氮化硼 | CBN | 硬度极高、寿命长、价格高 | 高硬度材料、大批量自动线 |
NLHB 沟道超精主要用立方碳化硅(SC)油石。粒度、硬度和浸渍方式按工位和工件分别选定,询价时可按您的设备和工件推荐规格。
只说“1000 目油石”不能定义一支油石。完整规格包括:
| 字段 | 例子 | 为什么重要 |
|---|---|---|
| 磨料 | SC、WA、GC、CBN | 决定切削能力和自锐性 |
| 粒度 | 按 FEPA、JIS 或国标体系标注 | 不同体系同一个数字粒径不同 |
| 硬度 | 字母等级 | 指磨粒被结合剂“抓住”的牢度,不是工件硬度 |
| 组织 | 数字 | 气孔多少,影响排屑和堵塞 |
| 结合剂 | 陶瓷、树脂 | 影响形状保持和自锐 |
| 浸渍处理 | 浸硫、浸蜡、不浸 | 改善切削和表面,防堵塞 |
| 尺寸 | 厚 × 宽 × 长,加工作面型面 | 尺寸顺序各厂写法不同,必须画图标注 |
油石尺寸和标记的国标依据是 GB/T 4127.10-2008 和 GB/T 14319-2008,两项标准都已列入修订计划。
先要分清正常堵塞和粘铁。一个超精循环通常分三段:
第 3 段的堵塞是超精需要的。粘铁是指堵塞来得太早、太重:油石在还该切削的时候就失去自锐,表现为油石工作面发亮、发黑,工件表面发亮但磨削纹没去干净,严重时拉出划痕。
粘铁没有固定的单一原因,要具体情况具体分析。下面这些因素都会影响:
| 因素 | 怎样影响粘铁 | 先查什么 |
|---|---|---|
| 套圈材质和硬度 | 材质和硬度不同,磨屑的形态和韧性不同,嵌进气孔的倾向也不同 | 换材质或换热处理批次后,是否重新确认过油石和参数 |
| 工件轴转速 | 转速越高,切削角越小,油石由“切入”变成“滑擦”,更早进入堵塞状态 | 转速是否比原工艺调高了 |
| 摆头频率和幅度 | 频率或幅度越小,切削角越小,同样更容易提前堵塞 | 摆头机构是否磨损、行程是否变小 |
| 油石压力 | 压力太低,磨粒不破碎、不脱落,油石没法自锐 | 压力是否偏低、气压是否稳定 |
| 油石规格 | 太硬、粒度太细、组织太密,都更容易堵塞 | 粗超工位是否用了精超的油石 |
| 超精液 | 浓度不对、过滤差,磨屑排不出去;含硫添加剂可抑制堵塞 | 浓度、过滤、液温 |
| 前道磨削状态 | 磨削纹太深,超精负担过大 | 磨沟后粗糙度是否变差 |
工件转速、摆头频率和摆头幅度一起决定切削角,所以三者要配合着调。排查时一次只改一个条件,并记录套圈材质与硬度、油石批号和工艺参数。
立方碳化硅(SC)油石磨粒锋利、自锐性好,在我们的实际使用中,比普通油石不容易粘铁。但它不能代替参数调整,换油石后仍要按上表逐项确认。
换油石要试磨对比。试磨记录至少包括:
粘铁要具体情况具体分析。先看套圈材质和硬度有没有变,再查工件轴转速、摆头频率和幅度、油石压力、油石规格和超精液。转速太高或摆频、摆幅太小,切削角变小,油石会提前堵塞。一次只改一个条件,对比试磨。
立方碳化硅(SC)磨粒更锋利、自锐性更好,实际使用中比普通油石不容易粘铁,适合轴承钢沟道超精。粘铁还和套圈硬度、转速、摆头参数有关,具体效果要在自己的机台上试磨确认。
不一定。粒度太细,去除能力下降、容易粘铁,反而磨不掉前道纹路。粗超和精超要用不同粒度配合。
可以作为起点。样品能看出尺寸、工作面和磨料颜色,但硬度、组织、浸渍要靠标签或试磨确认,最好同时提供设备和工件信息。
Ra 结果取决于前道状态、设备、工艺参数和测量方法。我们按约定条件试磨,用试磨记录说话,不在没有试磨的情况下承诺数值。