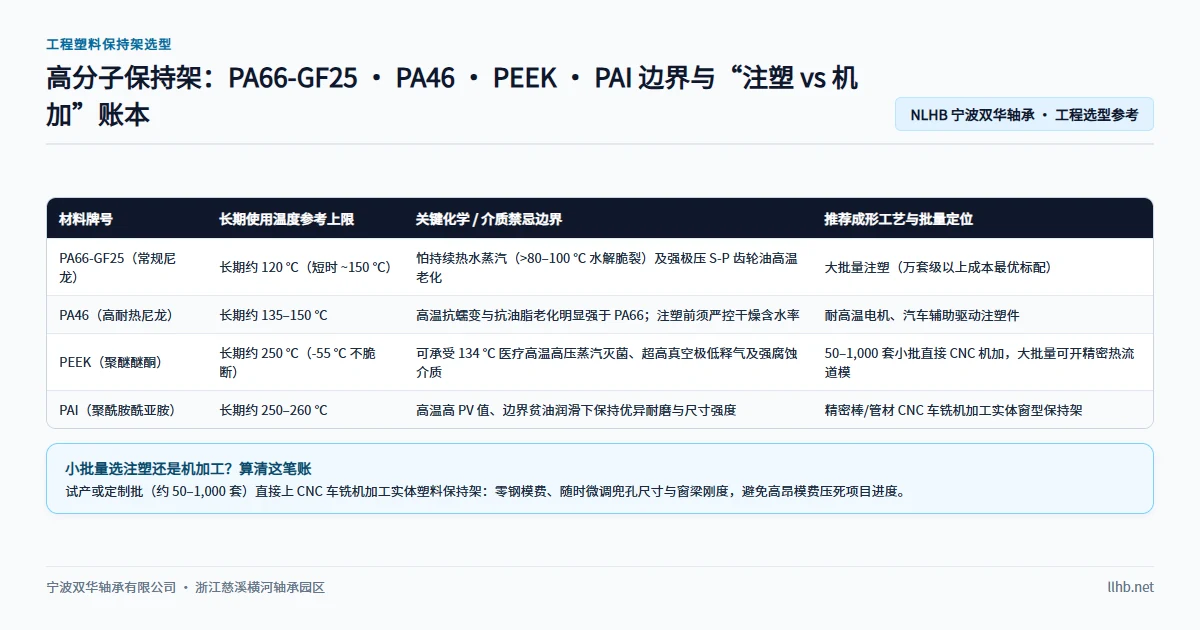
先说结论。 常规电机和家电轴承长期工作在 120℃ 以下时,优先选用性价比高的 PA66-GF25;工作温度上探至 135–150℃ 且需要保持高温刚性时,升级到 PA46;遇到 250℃ 级高温、134℃ 高压蒸汽灭菌、高真空低放气或边界贫油润滑时,必须改用 PEEK 或 PAI。对于 50–1,000 套试制批或特殊节圆直径,直接用棒/管料 CNC 机加工可省去数千美元级多腔注塑模具费与开模周期;只有年需求量跃升至 10,000 件以上时,多腔注塑才具备明显单价优势。
选塑料保持架还是金属保持架只是第一步,两者的摩擦、噪音与惯量差异可参考冲压钢、尼龙与实体保持架对比。一旦决定采用高分子材料,误判湿度、润滑油添加剂或直接把塑料粒子热变形温度当成保持架耐温上限,往往是保持架早期断裂的核心原因。
四种工程塑料保持架核心性能对比
如 NLHB 工程塑料保持架专页所示,工业与特种轴承常见四类工程塑料保持架。必须先纠正一个常见误区:树脂的熔点或热变形温度(HDT)绝不等于保持架的长期工作温度——例如未增强、30% 玻纤增强和 30% 碳纤增强的 PEEK 熔点同为 343℃,原料厂家公布的热变形温度分别约为 152℃、328℃ 和 336℃,但实际保持架允许温度还要受润滑剂化学反应、离心力和保持架壁厚制约。
| 材料牌号 | 常见外观与代号 | 长期耐温上限参考 | 温湿度与蒸汽表现 | 化学与润滑剂陷阱 | 典型工艺与应用场景 |
|---|---|---|---|---|---|
PA66-GF25(25% 玻纤增强聚酰胺 66) |
黑色或本色(TN / TNH) |
长期约 120℃(短时峰值约 150℃) |
极寒低温下易脆化;>80–100℃ 热水或蒸汽易水解脆裂 |
高硫/磷极压(EP)齿轮油超过 100℃ 加速老化 |
大批量注塑;通用电机、风扇、家电 |
PA46(聚酰胺 46) |
棕色或黑色 | 长期约 135–150℃(高温刚性高一档) |
平衡吸水率略高于干态 PA66,出模后须管控调湿干燥 |
高温脂下老化更慢,仍须核对强极压齿轮油 | 注塑;汽车发动机周边辅机、高温电机 |
PEEK(聚醚醚酮) |
米黄色/本色或黑色 | 长期约 250℃ |
耐 134℃ 蒸汽灭菌;-55℃ 仍保持韧性 |
耐多数化学溶剂;真空低放气 | 注塑或 CNC 机加工;医疗、真空、耐蚀泵 |
PAI(聚酰胺酰亚胺) |
黄褐色 | 长期约 250–260℃ |
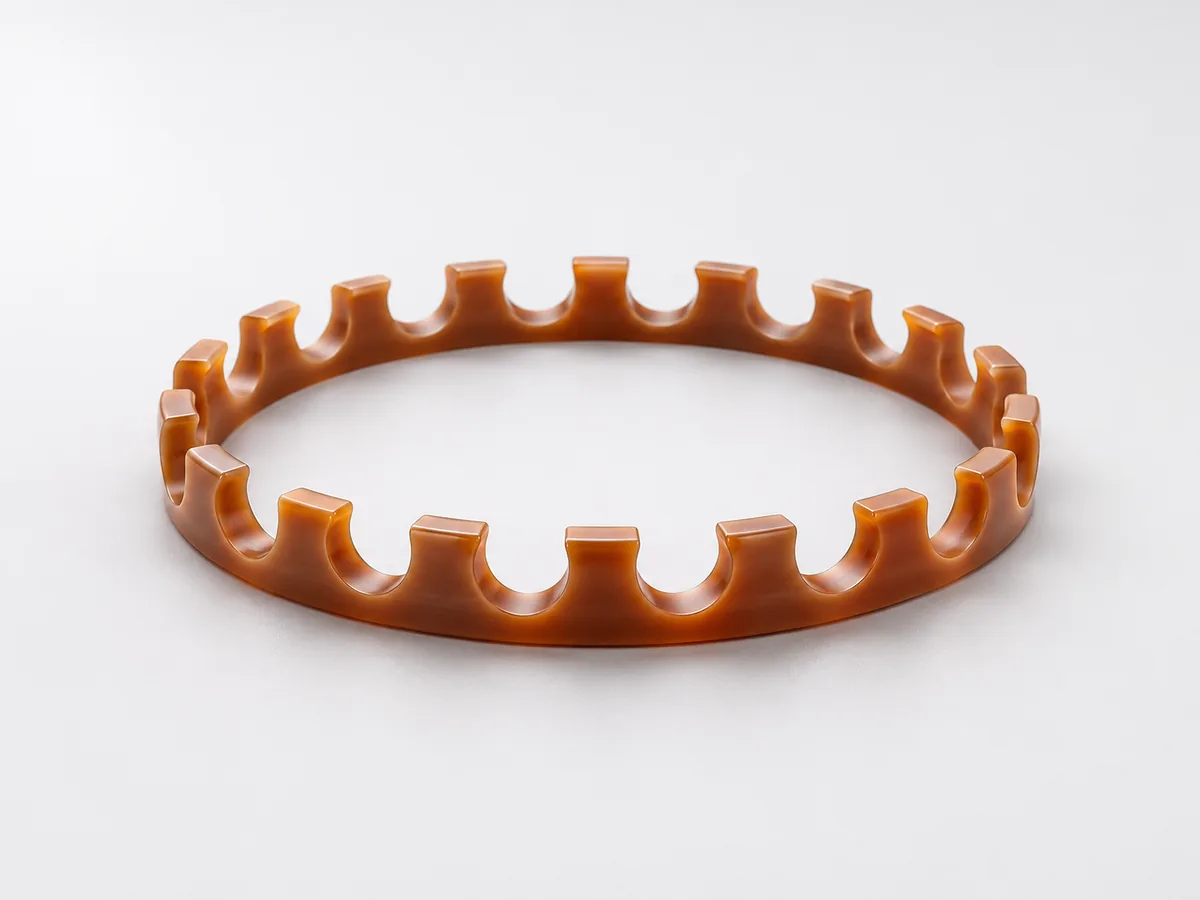
高温尺寸稳定;机加工前需按规范预烘除湿 | 高速与边界润滑工况下抗压耐磨(PV)突出 | 精密 CNC 机加工;航空作动、高速主轴 |
选材最容易踩的三大环境陷阱
实际选型中,保持架失效往往不是“最高温度超标”那么简单,而是介质与温度叠加诱发的材料脆变:
- 热水解脆裂(热水、蒸汽与高温清洗)。
PA66-GF25长期暴露在80–100℃以上的热水或水蒸汽中,酰胺键会发生不可逆水解,分子链断裂,导致保持架爪部失去弹性并直接碎裂。涉及134℃医疗灭菌釜或高温水汽冲洗时,必须更换PEEK或不锈钢保持架。 - 极压齿轮油添加剂侵蚀。 车用变速箱油和重负荷工业齿轮油常添加高活性硫、磷极压剂(EP)。当油温超过
100℃时,这些添加剂会加速PA66交联脆化;选型前务必把油品牌号连同工作温度一并核对,相关高温边界也可结合高温工况轴承规范指南通盘考量。 - 注塑尼龙吸湿调湿失控。 刚注塑下线的干态
PA66和PA46偏脆,直接压球容易裂爪;经过规范水煮调湿后恢复韧性,但同时伴随微米级尺寸膨胀。精密轴承必须控制调湿前后的兜孔与引导间隙。
结构选择:冠形保持架 vs 实体窗式保持架
保持架的兜孔结构直接关联装球方式与高速稳定性:
- 冠形保持架(Crown snap-in): 一侧开口呈皇冠状,钢球从开口端弹性压入兜孔。常见于深沟球轴承及部分单列角接触轴承,装配节拍快,极适合多腔注塑成型。
- 实体窗式保持架(Solid window): 两侧闭环、中间铣削或成型出封闭窗孔。环向抗离心胀裂强度明显高于冠形结构,能精确实现由钢球引导或由内圈/外圈挡边引导,高速动平衡更稳定。
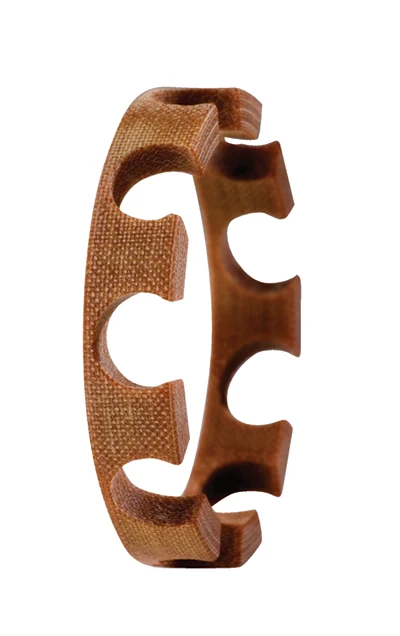
注塑开模 vs CNC 机加工的经济账
到底该开注塑模具,还是用工程塑料棒料/管料直接 CNC 车铣成型?决定因素在于年用量、树脂流动性和节圆是否非标:
| 评估维度 | 多腔注塑成型 | CNC 棒/管料车铣机加工 |
|---|---|---|
| 经济适用批量 | 大批量连续生产(年用量通常达 10,000 件以上时模具摊销优势显著) |
小批量试制、打样或定制批次(50–1,000 件区间无需承担高额开模摊销) |
| 前期模具投入与周期 | 需定制高精度多腔模具(随穴数、流道和高温料等级不同,行业专用模具投入通常在约 3,000–8,000 美元或数万元人民币级)并经历修模试模 |
零模具费、零等模周期,图纸确认后直接由 PEEK、PAI 或 PA66 棒管料编程上机 |
| 尺寸与球数灵活度 | 尺寸锁定于模具节圆与兜孔(NLHB 厂内已储备 1,800 余套深沟球保持架现成模具,节圆覆盖 2.6–110+ mm) |
适合非标钢球数、非标节圆直径或研发阶段快速修改兜孔间隙 |
| 树脂成型适应性 | 适合 PA66-GF25、PA46 及常规可注塑牌号 PEEK;高粘度 PAI 注塑窗口窄、废品率高 |
特别适合 PAI 及高粘度改性 PEEK 等难以低成本小批注塑的特种材料 |
如果采用标准深沟球系列尺寸,开模前可先在轴承零部件总览及高分子保持架尺寸表中核对是否有现成模具可直接匹配钢球直径与节圆。
常见问题
PA66-GF25 保持架最高能耐多少度?
在相容油脂润滑下,常规长期使用上限约为 120℃,短时峰值约 150℃。但如果处于 80–100℃ 以上热水/蒸汽环境,或接触含高硫磷极压添加剂的齿轮油超过 100℃,允许温度必须大幅下调或更换材料。
什么情况下需要把 PA66 升级成 PA46?
当电机或汽车周边辅机连续工作温度进入 120–150℃ 区间、PA66 开始发生高温蠕变与爪部软化时,升级到 PA46 可显著提升高温刚性与耐热老化裕度,前提是同时确认所用润滑脂相容性。
高温或灭菌环境选 PEEK 比 PA46 强在哪里?
PEEK 长期耐温可达 ~250℃,能够反复耐受 134℃ 蒸汽高压灭菌而不发生水解脆裂,同时具备优异的耐化学溶剂性、真空极低放气率以及 -55℃ 低温韧性。
PAI 保持架和 PEEK 有什么区别?
PAI 的连续耐温等级可达 250–260℃,在高速、高温且处于边界/贫油润滑的苛刻工况下,抗压强度与抗磨损(PV)能力更突出,行业内多采用精密 CNC 机加工成实体或冠形保持架。
多少件以下选 CNC 机加工比开注塑模更划算?
通常在 50–1,000 件试产验证、非标节圆规格,或选用 PAI 等高粘度特种塑料时,CNC 棒/管料机加工省去了数千美元级开模投入与修模等待时间;年用量迈过 10,000 件门槛后,多腔注塑的单件成本优势才会体现。
能直接按塑料粒子样本上的熔点或 HDT 热变形温度来选保持架吗?
不能。熔点和短期热变形测试是在特定载荷下测得的材料参考值,不能代表薄壁保持架在润滑油侵蚀、高速离心力和钢球反复碰撞下的长期工作温度极限。
参考资料与数据边界
- NLHB 工程塑料保持架目录与尺寸表(
1,800+套现成模具,PA66-GF25、PA46、PEEK、PAI)— 工程塑料保持架专页。 - ISO 75 / ASTM D648 — 塑料负荷变形温度(
HDT)试验标准与保持架连续服役温度边界差异说明。 - 工程塑料耐热老化、热水解(
134℃灭菌)及极压齿轮油添加剂相容性工程技术边界资料。
需要调用现成模具批量生产尼龙保持架,或按图 CNC 机加工小批 PEEK / PAI 特种保持架?请将钢球直径、球数、节圆直径、工作温度与润滑介质发送至立即询价,我们将在生产前完成材料与兜孔核对。