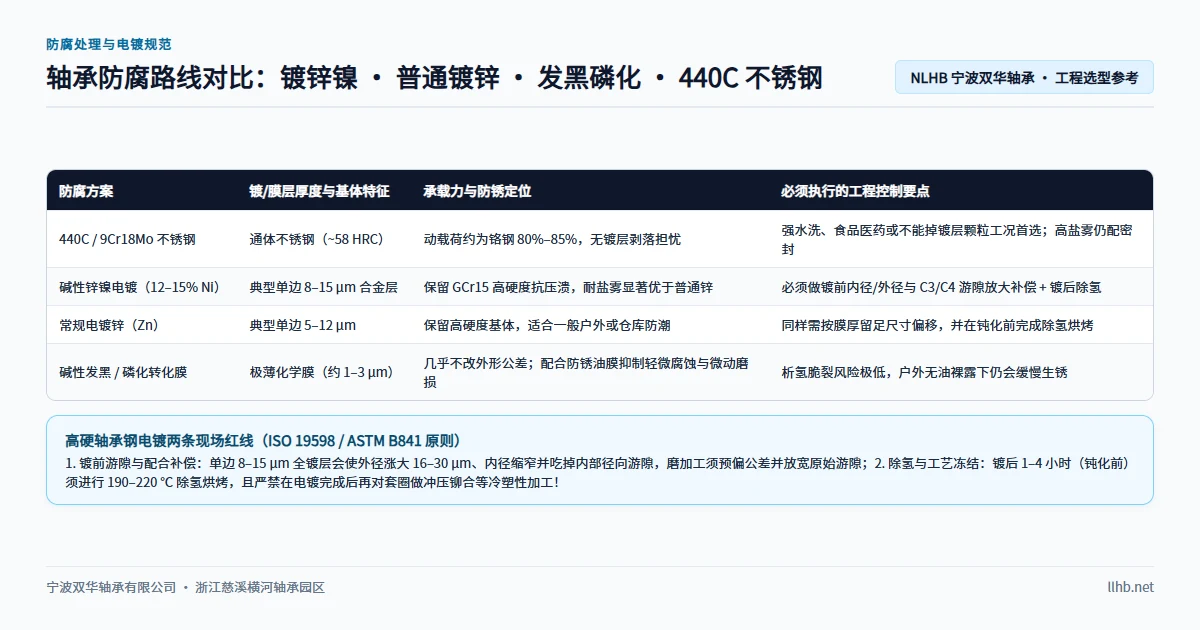
先说结论。 当设备面临频繁冲洗或持续潮湿且载荷适中时,选用通体耐蚀的 440C / 9Cr18Mo 马氏体不锈钢轴承;当工况存在高接触应力、静态冲击防压痕需求或轴承截面较大时,GCr15 / 100Cr6 铬钢配合表面镀层或转化膜往往承载更高、成本更可控——但必须做到两点:磨加工阶段按镀厚做尺寸与游隙补偿,且电镀后严格执行及时除氢烘烤与冷塑性加工冻结。
户外光伏支架、农机轴承和潮湿工业传动出现锈蚀时,整套换用 440C 不一定是最优解。理解铬钢防腐处理与 440C 的性能边界,才能避免“防了锈却压出压痕”或“镀完装不进轴孔”。
什么时候 GCr15 加防腐处理比 440C 更合适
标准 GCr15(100Cr6 / 52100)轴承钢淬回火硬度为 60–64 HRC;而 440C / 9Cr18Mo 马氏体不锈钢成品硬度通常约 ~58 HRC,同尺寸下额定动载荷约为铬钢的 80–85%,大截面套圈原料成本可达铬钢的 2–4 倍。材料细节可参见9Cr18 与 440C 不锈钢轴承指南与不锈钢轴承为什么也会生锈。
在以下三类工况中,表面防腐 GCr15 综合表现优于 440C:
- 高冲击与静态防布氏压痕工况。 低速摆动或停机受载机架对静安全系数敏感,
~58 HRC不锈钢比60–64 HRC铬钢更容易压出永久凹痕。 - 大孔径与厚壁套圈。 截面增大后,
9Cr18Mo棒锻坯成本与磨削工时迅速放大,铬钢加局部或全表面镀锌镍更具性价比。 - 户外与农业机架环境。 雨露与泥水腐蚀而非强洗刷酸碱环境,用牺牲阳极镀层即可实现长寿命防护。
| 对比维度 | GCr15 / 100Cr6 + 表面防腐 |
440C / 9Cr18Mo 不锈钢 |
|---|---|---|
| 套圈硬度 | 60–64 HRC |
~58 HRC |
| 额定动载荷水平 | 100% 基准 |
约为同尺寸铬钢的 80–85% |
| 抗静态压痕能力 | 更高,适重载与冲击机架 | 较低,大冲击需留足安全系数 |
| 大截面材料成本 | 基准 | 约 2–4 倍 |
| 防护机理 | 表面阻隔或牺牲阳极保护 | 通体钝化膜(仍惧氯离子与缝隙腐蚀) |
四大防腐蚀路线横向对比
| 处理路线 | 标准与膜厚范围 | 耐蚀与盐雾表现 | 尺寸与游隙变化 | 氢脆风险与核心工程作用 |
|---|---|---|---|---|
440C / 9Cr18Mo |
整体合金,无外加镀层 | 中等耐蚀,适淡水及频繁水洗 | 无额外增量(直接终磨) | 无电镀析氢;适合高温冲洗且无镀层剥落隐患 |
镀锌镍(Zn-Ni 12–15% Ni) |
ISO 19598 / ASTM B841,单边 8–15 μm |
牺牲型锌系镀层中中性盐雾寿命最高 | 显著(内孔缩小 16–30 μm,外径增大 16–30 μm) |
必须及时除氢;适合户外及沿海支架长效防锈 |
普通碱/酸性镀锌(Zn) |
常规电镀锌,单边 5–12 μm |
中等防潮及轻度水洗,盐雾寿命低于 Zn-Ni |
较显著(内孔缩小 10–24 μm,外径增大 10–24 μm) |
滞氢渗透风险高,须除氢;低成本基础防潮 |
碱性发黑(ISO 11408)/ 磷化 |
化学转化膜,单边 1–3 μm |
干态防锈弱,依赖防锈油或润滑脂封闭 | 膜厚可忽略,不改变配合与游隙 | 析氢极低;哑光储油表层有助阻滞摩擦化学渗水与白蚀应力腐蚀 |
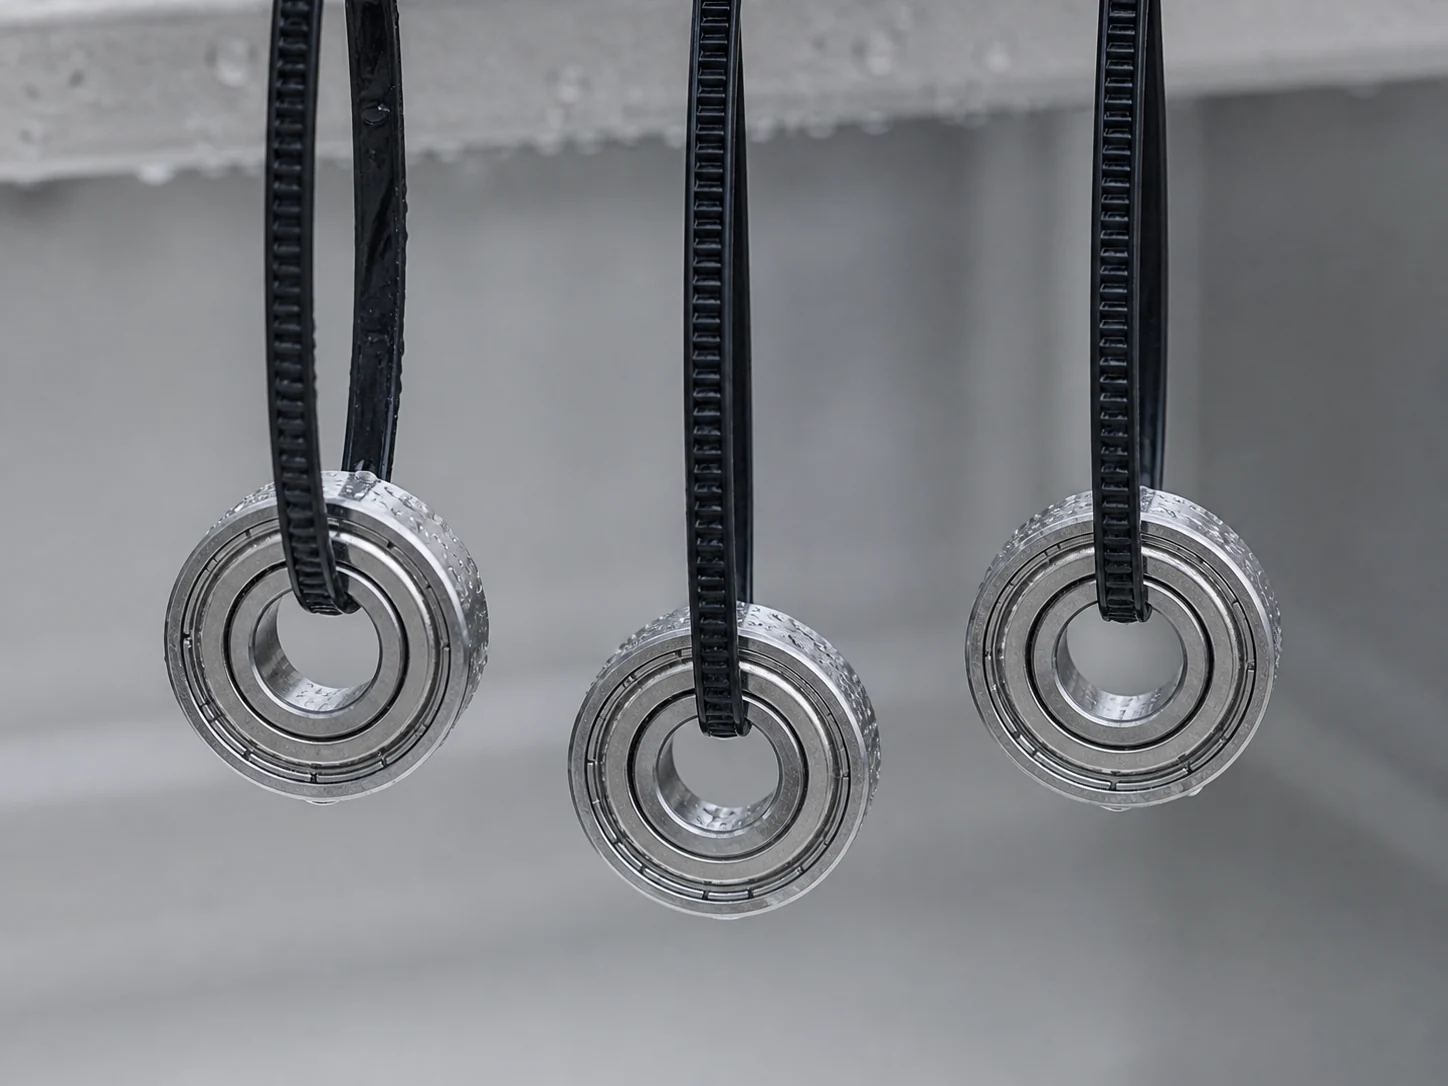
碱性发黑(ISO 11408)和锌锰磷化仅将钢表面 1–3 μm 转化为微孔膜层。脱油干放时其盐雾寿命很低,但与防锈油或润滑脂配合后,微孔储油膜能减缓水汽与活性氢侵入亚表层,辅助抑制高应力滚道区的白蚀裂纹。
现场硬规则一:镀前尺寸预留与游隙补偿
单边 8–15 μm 的 Zn-Ni 镀层会在未遮蔽表面同步生长:
- 内孔
d缩小16–30 μm,导致原本滑动配合变成过盈卡死,无法套入轴颈。 - 外径
D增大16–30 μm,若配合座孔也带镀锌镍,双向增量叠加会让装配急剧收紧。 - 内部径向游隙(
RIC)收紧,因此磨加工阶段必须按两倍单边镀厚预留靶尺寸并遮蔽保护沟道,同时装配阶段改用更大原始游隙(如C3或C4)抵消镀后和压装收紧。游隙与套圈标准请结合轴承游隙 C3/CN/C4 指南与定制轴承套圈专页核对。
现场硬规则二:除氢烘烤与镀后禁冷塑性加工
淬硬 GCr15(58–64 HRC)远高于高强钢氢脆敏感阈值(39 HRC)。酸洗与电沉积注入的活性氢在压装环向拉应力作用下,会诱发延迟脆断。
两条工艺红线必须严格执行:
- 钝化前及时除氢烘烤。 出槽后
1–4 小时内须在190–220℃烘烤除氢——且必须在铬酸盐钝化或封闭之前完成,否则钝化膜会封住氢原子并被高温烤裂。依据ASTM B841/ISO 19598硬度等级,常规保温8–24 小时且须低于钢材原回火安全温度。 - 严禁镀后冷塑性加工。 严禁在电镀完成后进行冲压翻边、铆合(staking)或冷挤压定位。硬质镀层在冷变形时会直接脆裂,暴露底材并形成高残余应力腐蚀源。所有塑性成形必须在电镀前完成,或改用无变形锁紧结构。
切勿将整颗装配好的密封轴承直接挂镀;酸洗和电镀液渗入密封腔后会彻底毁坏油脂并诱发内部点蚀。
询价防腐轴承必报五项
提交非标轴承定制评审时,请写清:
- 图纸标注需镀区域与必须遮蔽保护区(如沟道)。
- 镀种规范(如
Zn-Ni 12–15% Ni厚度上下限或ISO 11408发黑)及ISO 9227盐雾小时数目标。 - 明确尺寸与
CN / C3 / C4游隙是否在镀后除氢成品状态验收。 - 除氢烘烤工艺记录与
ASTM F519或裂纹复检要求。 - 工况载荷、转速及配对轴孔是否同带防腐镀层。
常见问题
镀锌镍的 GCr15 轴承比 440C 不锈钢更耐用吗?
取决于工况。户外重载、强冲击防压痕选镀锌镍 GCr15(保留 60–64 HRC 硬度与承载优势);频繁水洗、高温蒸汽或不允许镀层磨损剥落时选 440C。
为什么除氢烘烤一定要在钝化封闭前做? 钝化膜和封闭剂会阻挡氢原子高温扩散逸出,先钝化再烘烤还会使铬酸盐膜脱水开裂、丧失盐雾耐蚀性。
单边镀 8–15 μm 锌镍会让内孔和外径变化多少?
未遮蔽表面内孔 d 会缩小 16–30 μm,外径 D 会增大 16–30 μm,磨加工阶段须按镀厚预留补偿量并适当放宽镀前游隙(C3 / C4)。
电镀完之后还能做冲压卷边或铆合吗? 不能。硬脆镀层无法随基体发生塑性延伸,镀后冷变形必裂镀层并诱发局部应力腐蚀开裂。
发黑处理不涂油能防盐雾吗?
不能。1–3 μm 转化膜干态防锈极弱,必须靠防锈油或润滑脂封孔才能隔绝水汽。
成品密封轴承能整颗电镀吗? 严禁整颗挂镀。酸洗液和电解液会残留在密封唇与沟道内无法洗净,毁坏润滑脂并引发内部腐蚀。
参考标准
- ISO 19598:2016 — 钢铁件电镀锌及锌合金无六价铬处理规范。
- ASTM B841 — 钢铁电镀锌镍合金镀层标准规范。
- ISO 11408 — 钢铁材料碱性发黑化学转化膜规范。
- ISO 24251-1:2025 / ASTM F519 — 高强钢氢脆控制与试验方法。
- ISO 9227 与 GB/T 3086 — 中性盐雾试验及
9Cr18Mo不锈轴承钢标准。
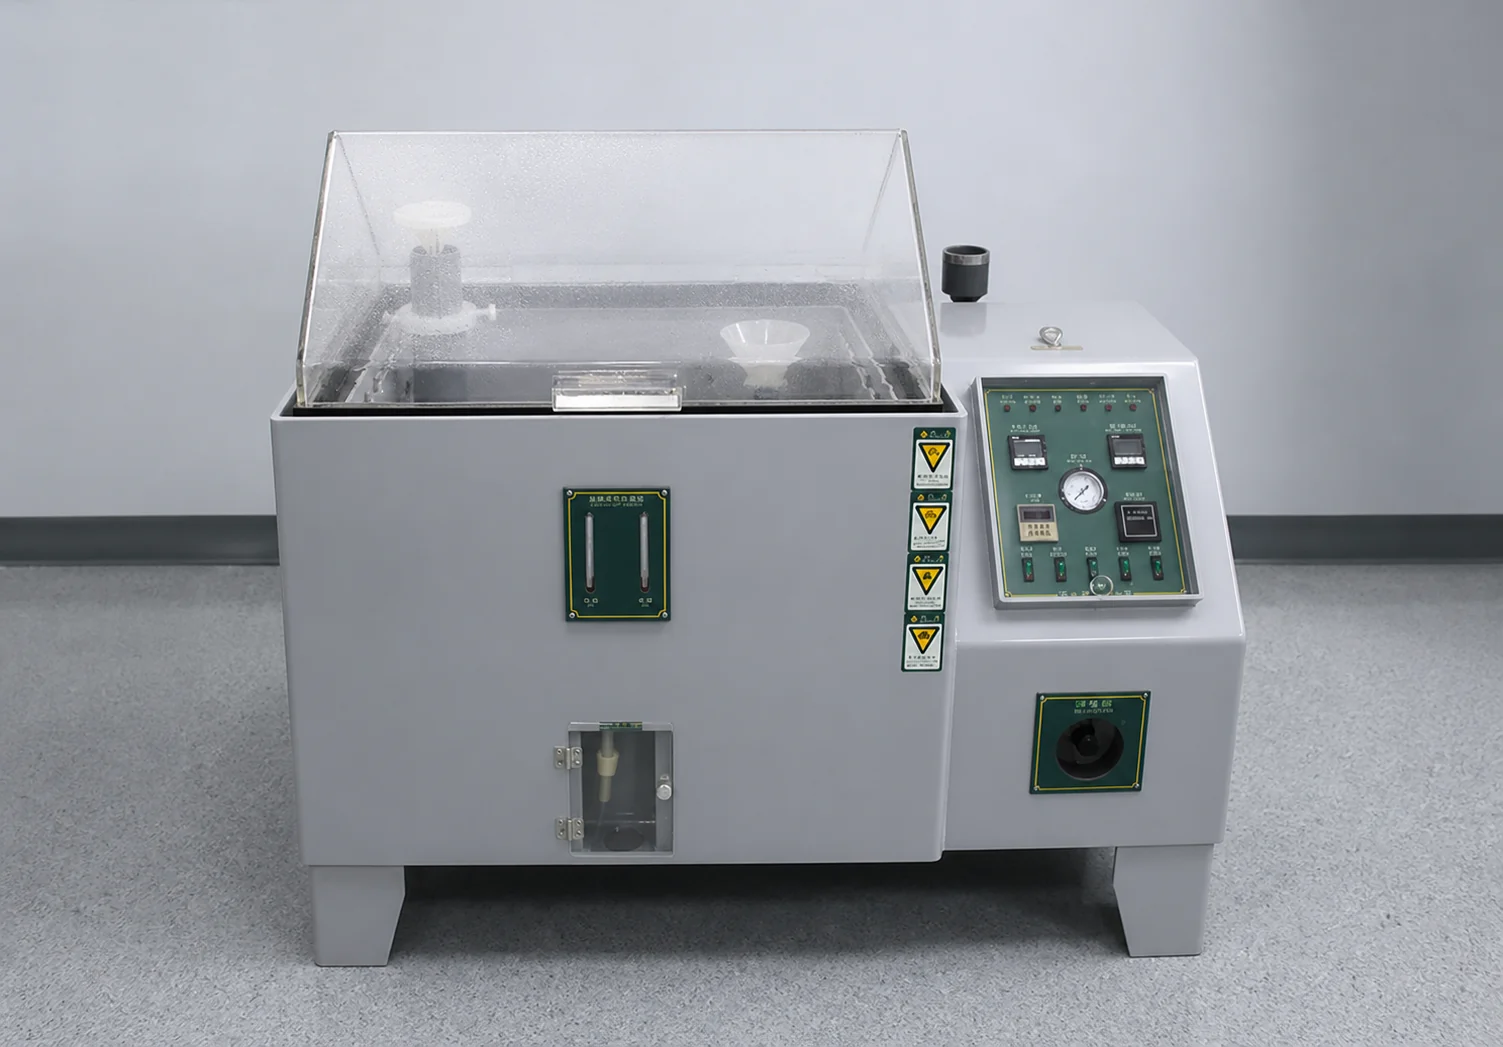
宁波双华轴承(NLHB)在浙江慈溪自产 GCr15 与 440C 轴承及定制套圈,厂内配备盐雾对比测试箱。发送图纸与防腐需求至提交询价,我们将在打样前核算镀前留量与游隙方案。