微型轴承装配后出现发涩、卡顿或转动发紧,很少是偶然缺陷。钢球小、套圈薄,使微型轴承对力、颗粒和操作方式都比大轴承敏感。多数原因会留下可辨认的痕迹。本文说明常见原因、区分装配损伤与来料问题的分析步骤,以及预防这些问题的装配做法。
发涩、卡顿、发紧是三种不同症状
有规律、按钢球间距出现的卡顿,通常指向滚道压痕;无规律的发涩或沙沙声,指向颗粒或锈蚀;整圈均匀发紧,指向游隙消失或润滑脂。准确描述症状,是分析的第一步。
症状与可能原因对照
| 症状 | 可能原因 | 拆检时的典型痕迹 | 常见来源 |
|---|---|---|---|
| 按钢球间距规律卡顿 | 真压痕:滚道塑性变形 | 一个或两个滚道上按球距分布的压坑 | 压装力经过钢球、锤击、跌落 |
| 运输后出现卡顿,无冲击记录 | 伪压痕:静止状态下受振动 | 按球距分布的发亮或变色痕迹 | 装好的部件在振动的运输工具上运输或存放 |
| 无规律发涩、沙沙声 | 污染:颗粒进入滚道 | 位置随机的细小压坑,脂中有杂质 | 机加工铁屑、装配工位粉尘、轴未清洁 |
| 发涩并伴有褐色或暗色斑点 | 锈蚀 | 滚道或端面锈斑、腐蚀痕 | 手汗、潮湿、水基清洗剂、冷凝 |
| 整圈发紧,装配后加重 | 径向游隙消失 | 早期滚道无明显损伤 | 内外圈都过盈、轴径偏大、发热 |
| 低温下发紧,起动阻力大 | 润滑脂品种、用量或温度 | 拆开可见脂的状态 | 脂选型不当、填脂过多、混脂 |
| 间歇性卡滞、异响 | 保持架或防尘盖损伤 | 保持架兜孔变形,防尘盖凹陷碰到内圈 | 压在防尘盖上、用工具拨动 |
冲击或压装不当造成的压痕
压装力施加在不需要配合的那个套圈上时,力会经过钢球传递。微型轴承球与滚道的接触面积很小,在这种力下接触应力可能超过塑性变形的限度,在每个钢球位置留下浅压坑,手转时就表现为按球距出现的规律卡顿。轴承跌落、用锤子敲到轴上或敲进座孔,也会造成同样的结果。额定静载荷(ISO 76)描述的是产生允许永久变形量时的载荷;经钢球传递的装配力应作为静载荷与之对照,冲击载荷另行考虑。
- 压装到轴上:力只作用在内圈上。
- 压入座孔:力只作用在外圈上。
- 同时压入轴和座孔:使用同时顶住内外圈的工装。
- 任何情况下都不要压在防尘盖或密封圈上。
污染颗粒
肉眼不易察觉的颗粒,相对微型轴承的接触宽度来说已经很大。每一颗被滚过的颗粒都会压出小坑,这些小坑造成无规律的发涩和 V 组振动峰值。来源包括轴和座孔上的机加工铁屑、装配台粉尘、脏手套,以及包装拆开后长时间不装配。开式轴承比 ZZ、2RS 更容易受污染,但在多尘环境中操作,防尘盖也不能完全保护轴承。
锈蚀
轴承钢裸露表面很容易生锈。指纹、潮湿库存、冷的零件进入暖房间产生的冷凝、水基清洗液,都会形成锈斑,进而变成发涩。轴承应在原包装中保存到使用前,戴手套或指套操作;冷库存放的轴承应回到室温后再开包。潮湿或腐蚀环境可以考虑不锈钢套圈,见 不锈钢轴承材料。
配合过紧与游隙消失
过盈配合会使内圈胀大或外圈收缩,从而减小径向游隙。微型轴承原始游隙本来就小,轴径偏大、座孔偏小,或内外圈同时过盈,都可能把游隙完全吃掉;电机发热会进一步加剧。这时轴承表现为整圈均匀发紧,而不是规律卡顿。应实测轴和座孔尺寸,除设计另有要求外只让旋转套圈过盈,并按配合选择游隙组别,见 游隙组别说明。
润滑脂问题
润滑脂也会让一套完好的轴承手感变差。基础油黏度高或稠度大的脂,常温下手感就偏沉,低温更明显;填脂过多增加阻力和发热;在出厂脂上再补加其他脂,可能改变稠度;高温长期存放后脂干涸,会使力矩和噪音上升。这类情况手感是“拖”,没有明确卡点,滚道也没有损伤。
保持架与防尘盖损伤
微型轴承的冲压钢保持架很薄,用工具或销子伸进轴承拨动就会变形;被压过或敲过的防尘盖可能变形碰到内圈。两者表现为间歇性卡滞或刮擦,而不是规律卡顿。
六步分析法
- 准确记录症状:卡顿、发涩、发紧还是间歇性,装配前还是装配后出现。
- 检查同批、同包装中未装配的轴承。如果手感正常,问题在操作或装配环节。
- 如果未装配的轴承也发涩,调阅该批检验报告和留样,并通知供应商共同分析。
- 对照图纸实测不良件的轴径和座孔尺寸。
- 在不造成新损伤的前提下拆下不良轴承,条件允许时拆开,用放大镜检查滚道:规律压坑、随机压坑、锈蚀还是杂质。
- 复查装配过程:压装工装、受力套圈、工位清洁、手套使用、开包后存放时间。
装配预防措施
| 环节 | 做法 |
|---|---|
| 压装工装 | 工装只顶在需要配合的套圈上;用导向压机代替锤击 |
| 配合 | 来料检查轴和座孔公差;除设计要求外只有一个套圈过盈 |
| 清洁 | 轴与座孔清洁、去毛刺,设专用清洁装配区 |
| 操作 | 戴手套或指套;使用前轴承保存在原包装中 |
| 润滑 | 未规定时不补加润滑脂;不清洗带密封轴承;不用压缩空气吹转 |
| 部件运输 | 固定旋转件或减振,防止伪压痕 |
| 检查 | 压装后抽检手感;有要求时对组件做振动检测 |
本厂自产的微型轴承
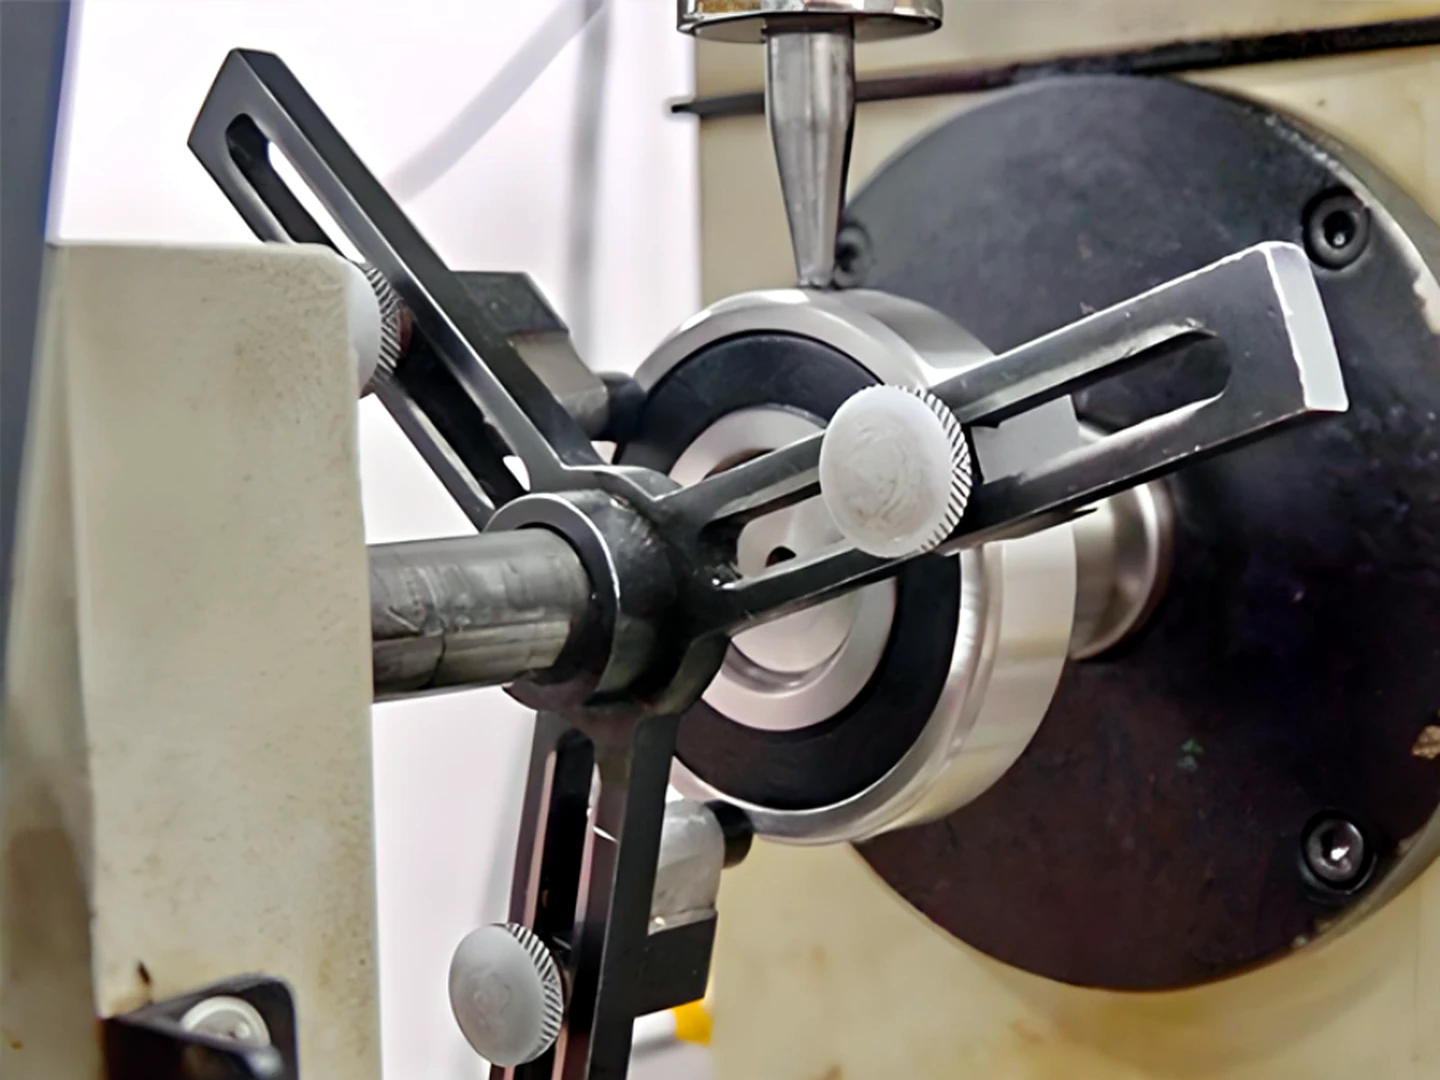
我们的微型轴承全部在慈溪本厂生产,可按要求提供 ZZ 铁盖、不锈钢套圈、氮化硅陶瓷球以及铁或尼龙保持架。成品在包装前做外观检验,并在本厂振动测量仪上检测分选。宁波双华轴承生产的微型轴承、深沟球轴承精度最高 P4,双列角接触轴承和滚轮轴承精度最高 P6。
车间实测证据
询价时请提供
- 型号、精度等级、游隙和振动等级。
- 症状描述及出现的时机。
- 轴与座孔尺寸及配合。
- 装配方法和所用工装。
- 发涩的不良样品,以及同批未装配的轴承(如有)。
常见问题
新的微型轴承压装后为什么有卡顿感?
最常见的原因是压装力经过钢球传递,在滚道上按球距压出压痕。应只压需要配合的套圈,任何时候都不要压防尘盖。
怎样区分压痕和污染?
压痕表现为按球距的规律卡顿,滚道上压坑间距均匀;污染表现为无规律发涩,压坑位置随机,脂中常有杂质。
装配后轴承发紧但不发涩是什么原因?
通常是配合使径向游隙减小:轴径偏大、座孔偏小或内外圈同时过盈。稠度大的润滑脂在低温下也会有类似手感。
发涩的带密封微型轴承能清洗后再用吗?
不建议。清洗会洗掉润滑脂,却很难清除密封圈后面的颗粒;滚道上已有的压坑也不会消失。
提高精度等级能避免发涩吗?
不能。精度等级控制的是尺寸和跳动;压痕、污染、锈蚀和配合问题发生在装配环节,与精度等级无关。
相关资料
发布于 2026-09-25。图片为本厂车间与代表性产品。最终尺寸、精度等级、检验限值和供货条件以具体型号、图纸与订单确认结果为准。