先说结论。 沟道超精只去除几微米金属,却能让同一批磨削套圈装出的轴承噪音等级差出一档。针对淬硬 GCr15 轴承钢,用锋利、自锐性好的立方碳化硅(SC)与绿碳化硅(GC)油石,配合“粗超去波纹、精超降粗糙度”的两段振荡循环,能把单向螺旋磨削纹变成存油均匀的交叉网纹平台,同时不拉伤、不破坏沟曲率。
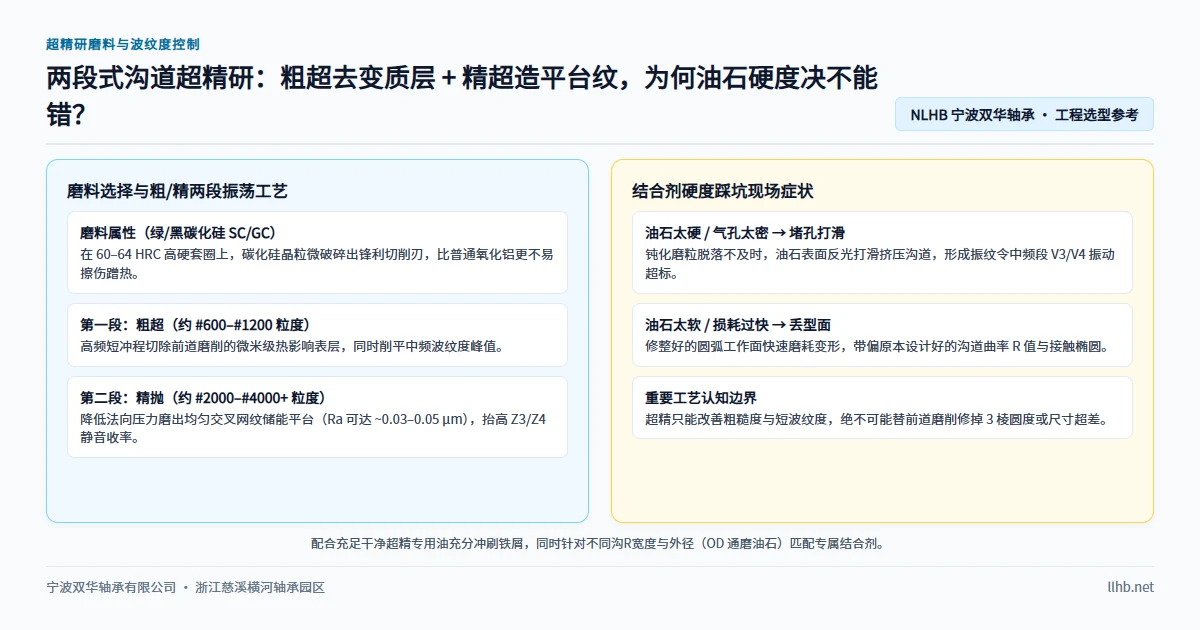
NLHB 在慈溪自有沟道超精与外径精整产线,供应的轴承沟道超精油石与轴承外径滚研油石均经过一线机台实测。先明确边界:超精只负责表面质量、短波纹和变质层,大圆度和沟位误差必须在前道终磨解决。
超精改什么,哪些必须先由磨削定死
在 60–64 HRC淬硬 GCr15 上,油石轻压并快速摆动,单边余量约 2–5 µm。
| 项目 | 终磨后 | 两段超精后 | 噪音与功能影响 |
|---|---|---|---|
| 表面纹路 | 单向螺旋磨削纹 | 交叉网纹平台 | 利于油膜保持、降滑擦声 |
Ra 粗糙度 |
较粗磨削峰 | Ra ≤ 0.03–0.05 µm |
压低 Z3/Z4 与高频 V 值 |
| 波纹度 | 磨削振纹(15–500 UPR) |
中短波长振纹减弱 | 压低中低频 V 速度嗡嗡声 |
| 表层与尺寸 | 含热变质层;终磨定尺寸 | 剥除变质层;尺寸几乎不变 | 救不了大圆度或沟位误差 |
若磨削圆度本来就差,换油石救不回噪音,应先查沟道圆度、粗糙度与波纹度。
磨料选型:SC / GC 碳化硅对比 WA 白刚玉与 CBN
| 磨料 | 代号 | 在淬硬 GCr15 上表现 |
常见工位 | 主要风险 |
|---|---|---|---|---|
| 立方碳化硅 | SC |
锋利、自锐好、不易粘铁 | NLHB 沟道主力磨料 | 切削角过小时仍易糊石 |
| 绿碳化硅 | GC |
硬而脆、切削刃极锐 | 精超及高硬材料 | 压力偏大时碎裂损耗快 |
| 白刚玉 | WA |
韧性高、磨钝后易搓平 | 粗超或较软工件 | 细粒度精超 GCr15 易涂抹堵孔 |
| 立方氮化硼 | CBN |
极硬、寿命长 | 大批量自动线 | 成本高、挑机床刚性与修整 |
WA 韧性偏高,细粒度精超硬套圈容易只搓不切、引发回熔涂抹和粘铁;SC 与 GC 脆而锋利,能干净削峰保留存油微槽。
粗超与精超两阶段振荡:先剥皮去振纹,再抛光压噪音
粒度需写明 FEPA、JIS 或国标体系(参考 GB/T 4127.10-2008 与 GB/T 14319-2008)。静音产线拆为两步:
- 粗超(
#600–#1200粒度): 高摆频与较大压力集中击打磨削波峰,磨粒快速自锐剥除热变质层并削平15–500 UPR中频振纹。 - 精超(
#2000–#4000+粒度): 降低压力,气孔渐满形成油膜进入半切削抛光,把Ra和高频毛刺压入Z1–Z4 噪音等级与V1–V4 BVT 振动等级(50–300 / 300–1,800 / 1,800–10,000 Hz)。
结合剂硬度与气孔平衡:堵屑与掉形排查
完整规格包含七要素:磨料、粒度体系与号数、结合剂硬度、组织气孔号、结合剂(陶瓷/树脂)、浸渍(硫/蜡/无)及外形工作面尺寸。硬度指把持磨粒的牢度:
- 太硬或太密(发亮糊石): 钝粒不脱落、铁屑堵死气孔,石面发黑发亮只搓不切,拉出划痕并推高 V3/V4 中高频振值。
- 太软或太松(掉形毁沟): 磨粒早脱把成型弧面磨扁,整批沟曲率(R / fi / fe)走偏。
出现堵屑先逐项查四点:主轴转速过高或摆频衰减(切削角变小打滑)、气压偏低不稳、冷却液过滤差(浸硫可防粘铁)以及来料磨削突变。
沟道油石 vs 外径通磨超精油石
同属轴承零部件与研磨耗材,两类油石不可凭外观互换。
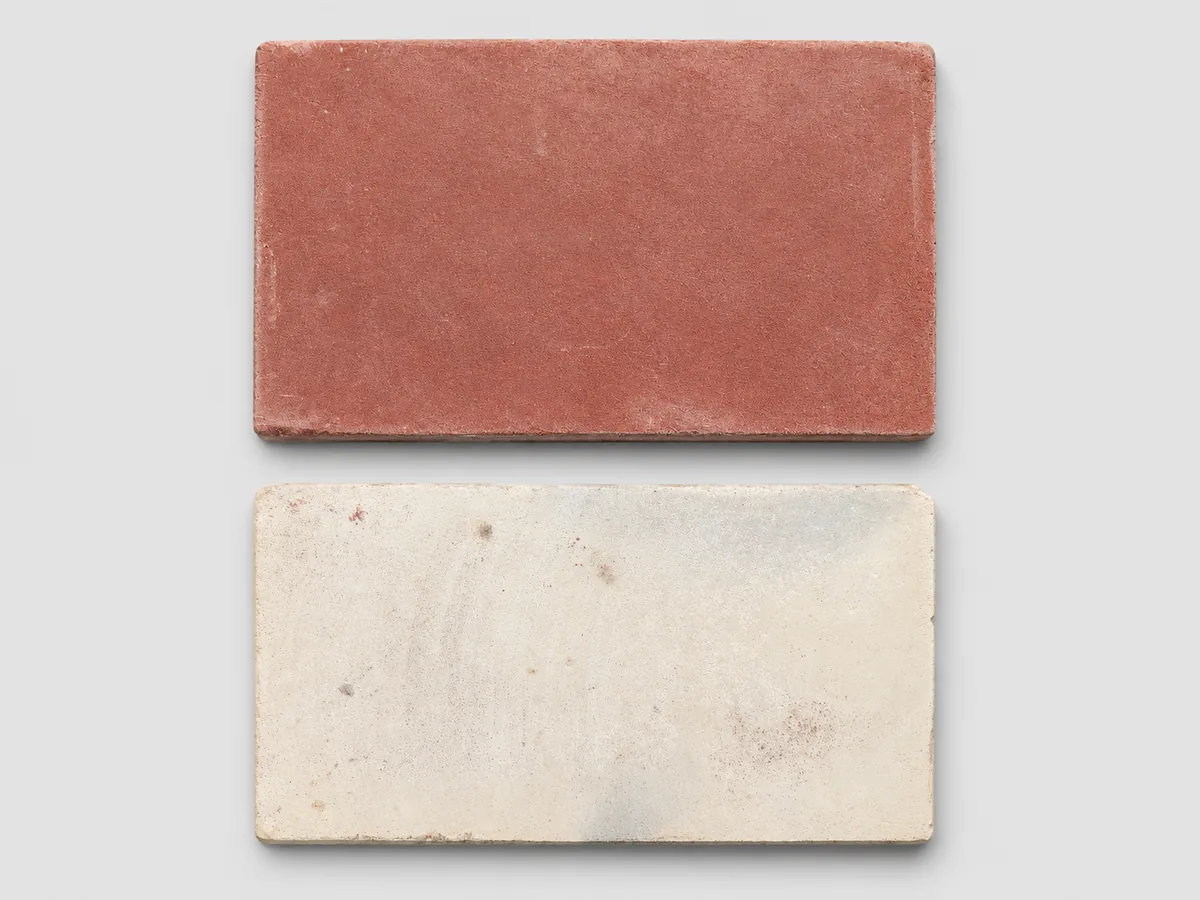
| 对比项 | 沟道成型超精油石 | 滚道/外径通磨超精油石 |
|---|---|---|
| 表面与运动 | 内外圈弧面;主轴单件旋转摆动 | 外圈圆柱外径;双滚棒连续通过 |
| 油石形状 | 窄条状,工作面修成沟弧(R) |
长宽条/块,平面或浅弧工作面 |
| 核心目的 | 降 Ra 与波纹度,稳 Z/V 静音 |
去无心磨托架印,稳外径座孔配合 |
对比耗材应按“油石单价 ÷ 单支产出合格件数”加停机修整时间核算,并用噪音振动查询工具核对目标限值。
常见问题
为什么沟道超精油石用着用着表面发黑发亮? 钝粒未脱落且铁屑塞满气孔导致糊石。先查是否把精超石装到粗超工位,再逐一排查结合剂硬度、主轴转速、摆频摆幅、气压及冷却液过滤。
立方碳化硅(SC)和绿碳化硅(GC)有什么区别?
两者均适合淬硬 GCr15。SC 晶粒偏块状、自锐稳且不易粘铁,适合粗超和精超;GC 更脆更锐,偏重低压精抛光。
超精能修回磨削留下的圆度超差吗?
不能。超精只去几微米,宏观圆度和沟曲率(R / fi / fe)必须在前道终磨定好;过软油石反而会磨坏沟曲率。
为什么分粗超(#600–#1200)与精超(#2000–#4000+)两段?
粗超(#600–#1200)高压高摆频剥皮去振纹;精超(#2000–#4000+)低压建油膜降 Ra,兼顾效率与 Z3/Z4、V3/V4。
外径通磨超精油石能切开超沟道吗? 不能。两者工作面弧度、组织配方及滚研夹具完全不同,必须按工位分别定制。
资料来源和数据边界
工艺原则与规格字段源自 NLHB 超精生产资料及国标/行标框架;非目录硬度、Ra、粒度、余量及波纹度频段已逐条注明核实路径,须以具体机型与实测为准。
- NLHB 双华轴承. 轴承沟道超精油石(SC). https://llhb.net/bearing-components/raceway-superfinishing-stones/
- NLHB 双华轴承. 轴承外径滚研油石. https://llhb.net/bearing-components/od-finishing-stones/
- GB/T 4127.10-2008 & GB/T 14319-2008. 超精油石尺寸及代号标准.
- JB/T 7047 & JB/T 10187 / ISO 15242. 滚动轴承振动加速度(Z)与速度(V)标准.
相关文章
- 轴承沟道超精油石(SC / GC)
- 轴承外径滚研油石(外径通磨)
- 轴承零部件与研磨耗材总览
- 沟道圆度、粗糙度与波纹度如何影响噪音
- 轴承噪音等级 Z1–Z4:分贝限值表
- 轴承振动等级 V1–V4 与 BVT 检测
- 轴承噪音与振动查询工具
宁波双华轴承(NLHB)在慈溪自有磨削、超精和 S910/BVT 检测产线,供应经产线验证的沟道与外径油石。发来套圈尺寸、机型、现用油石标签及噪音目标:立即询价。